
 موجودی کامل تحویل فوری از انبار تهران
به دلیل تنوع محصولات ، پاسخگویی تلفنی امکانپذیر نیست.استعلام قیمت فقط از طریق واتساپ و روبیکا با شماره همراه :09127020510

02133956626پشتیبانی 24/7
 موجودی کامل تحویل فوری از انبار تهران
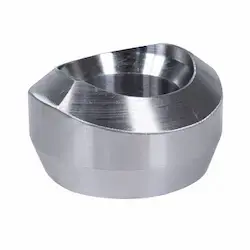
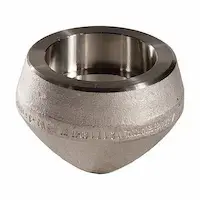
قیمت ساکولت فورج استنلس استیل 304 و 316 کلاس 3000 | اتصال ساکت ولد برای انشعاب خطوط فشارقوی ساکولت فورج استنلس استیل 304 و 316 کلاس 3000 یک اتصال انشعابی فشارقوی است که برای ایجاد خروجی ساکت ولد از خطوط اصلی پایپینگ استفاده میشود. ساختار فورج، استحکام مناسبی ایجاد کرده و متریال استنلس استیل مقاومت مطلوبی در برابر خوردگی فراهم میکند. این اتصال در نفت، گاز، پتروشیمی، پالایشگاه و خطوط فرایندی پرفشار کاربرد دارد. برای انتخاب صحیح باید سایز خط اصلی و انشعاب، گرید 304 یا 316، کلاس فشار و شرایط کاری سیستم بررسی شود. پترو صنعت پارس پاسارگاد تأمینکننده ساکولت فورج استنلس استیل کلاس 3000 در سایزهای مختلف است.
ساکولت فورج استنلس استیل 304 و 316 کلاس 3000 یکی از اتصالات تخصصی و پرکاربرد برای ایجاد انشعاب کمقطر از خطوط اصلی پایپینگ است. این اتصال از خانواده اتصالات Olet بوده و در سمت انشعاب دارای Socket Weld Connection است؛ به این صورت که لوله انشعابی داخل سوکت قرار گرفته و پس از Fit-up مناسب، عملیات جوشکاری انجام میشود.
ساختار فورج، طراحی تقویتشده محل انشعاب و امکان استفاده از متریالهای استنلس استیل، ساکولت را برای بسیاری از سیستمهای فشارقوی، خطوط فرایندی، Drain، Vent، Sampling، Chemical Injection و تجهیزات جانبی پایپینگ مناسب کرده است.
این محصول در صنایع نفت، گاز، پتروشیمی، پالایشگاه، نیروگاه، صنایع شیمیایی و واحدهای فرایندی کاربرد گستردهای دارد.
| مشخصات | توضیحات |
|---|---|
| نام محصول | ساکولت فشارقوی |
| نام انگلیسی | Sockolet |
| نوع اتصال | Branch Outlet Fitting |
| متریال | Stainless Steel |
| گریدهای رایج | 304 / 304L / 316 / 316L |
| استاندارد متریال | ASTM A182 |
| کلاس | Class 3000 |
| اتصال خروجی | Socket Weld |
| نوع ساخت | Forged |
| استاندارد متداول | MSS SP-97 |
| کاربرد اصلی | ایجاد انشعاب از خط اصلی |
| حوزه مصرف | پایپینگ صنعتی فشارقوی |
Sockolet یک اتصال انشعابی فورج است که روی بدنه لوله اصلی یا Run Pipe نصب شده و امکان ایجاد یک Branch کوچکتر را فراهم میکند.
قسمت زیرین ساکولت متناسب با سطح خارجی لوله اصلی طراحی شده و روی Run Pipe جوشکاری میشود. سمت خروجی دارای یک Socket است که Branch Pipe داخل آن قرار گرفته و سپس جوشکاری میشود.
به همین دلیل ساکولت برای ایجاد انشعابهای کوچک و مقاوم روی خطوط اصلی بسیار کاربردی است.
ساکولتهای صنعتی از طریق فرآیند Forging تولید میشوند. ساختار فورج برای اتصالات فشارقوی اهمیت زیادی دارد زیرا میتواند یکپارچگی و خواص مکانیکی مناسبی برای قطعه ایجاد کند.
از مهمترین ویژگیهای ساختار فورج میتوان به موارد زیر اشاره کرد:
اشاره کرد.
یکی از استانداردهای اصلی مرتبط با اتصالات انشعابی فورج MSS SP-97 است. این استاندارد اتصالات Branch Outlet فورج تقویتشده با انواع اتصال از جمله Socket Weld را پوشش میدهد. (htpipe.com)
در سفارش پروژهای ساکولت بهتر است مشخصاتی مانند:
و الزامات پروژه
بهصورت کامل مشخص شوند.
ساکولت ASTM A182 F304 یکی از مدلهای پرکاربرد برای سیستمهایی است که علاوه بر استحکام، مقاومت مناسب در برابر خوردگی عمومی موردنیاز است.
این گرید براساس شرایط واقعی سرویس میتواند در:
خطوط آب صنعتی
هوای فشرده
برخی خطوط بخار
سیستمهای Utility
تجهیزات صنعتی
برخی خطوط فرایندی
و سیستمهای جانبی کارخانه
مورد استفاده قرار گیرد.
در محیطهایی که مقاومت خوردگی بالاتری موردنیاز است، ASTM A182 F316 یکی از گزینههای مهم محسوب میشود.
وجود مولیبدن در خانواده استیل 316 باعث بهبود مقاومت آن در بسیاری از محیطهای خورنده نسبت به 304 میشود.
به همین دلیل F316 در:
کاربرد گستردهای دارد.
| ویژگی | F304 | F316 |
|---|---|---|
| مقاومت خوردگی عمومی | مناسب | بالاتر |
| وجود مولیبدن | ندارد | دارد |
| کاربرد عمومی صنعتی | گسترده | گسترده |
| محیطهای خورنده | محدودتر | مناسبتر |
| صنایع شیمیایی | براساس سیال | کاربرد بیشتر |
| قیمت | معمولاً اقتصادیتر | معمولاً بالاتر |
انتخاب نهایی باید براساس نوع سیال، دما، فشار و شرایط خوردگی سیستم انجام شود.
در برخی پروژهها از ASTM A182 F316L استفاده میشود.
کربن پایینتر این گرید میتواند در برخی شرایط جوشکاری و سرویسهای خورنده اهمیت داشته باشد.
مدلهای ساکولت Class 3000 با متریال ASTM A182 F316/F316L نیز در کاربردهای صنعتی استفاده میشوند. (oilindia.nic.in)
انتخاب F316 یا F316L باید براساس Material Specification پروژه انجام شود.
عبارت Class 3000 نشاندهنده کلاس طراحی اتصال است و نباید آن را در تمام شرایط به معنای فشار کاری ثابت 3000 PSI در نظر گرفت.
فشار مجاز واقعی اتصال به عواملی مانند:
و الزامات کد پایپینگ بستگی دارد.
بنابراین هنگام خرید ساکولت کلاس 3000 باید مشخصات واقعی سیستم بررسی شوند.
یکی از مهمترین تفاوتهای Sockolet با سایر اعضای خانواده Olet، نوع اتصال سمت Branch است.
در ساکولت، Branch Pipe داخل Socket قرار میگیرد و سپس از قسمت خارجی جوشکاری میشود.
این طراحی مزایایی مانند:
را فراهم میکند.
در هنگام نصب Branch Pipe داخل Socket باید الزامات Fit-up و فاصله مونتاژی مطابق WPS و دستورالعمل پروژه رعایت شوند.
قرار دادن نامناسب Pipe در داخل Socket میتواند باعث ایجاد تنشهای ناخواسته پس از جوشکاری و در شرایط تغییر دما شود.
بنابراین اجرای صحیح Socket Weld به اندازه کیفیت خود ساکولت اهمیت دارد.
در پروژههای نفت و گاز، تعداد زیادی Branch Connection کمقطر وجود دارد.
ساکولت میتواند برای ایجاد انشعاب در:
و خطوط جانبی تجهیزات مورد استفاده قرار گیرد.
در پالایشگاهها ساکولت برای ایجاد انشعابهای کوچک از خطوط اصلی کاربرد زیادی دارد.
این اتصال میتواند براساس Piping Specification در خطوط:
بخار
گاز
هیدروکربنها
روغن
آب صنعتی
هوای فشرده
و سایر سیالات فرایندی
مورد استفاده قرار گیرد.
در صنایع پتروشیمی علاوه بر فشار و دما، مقاومت متریال در برابر سیال اهمیت زیادی دارد.
ساکولتهای F316 و F316L برای بسیاری از محیطهای خورنده قابل بررسی هستند؛ با این حال انتخاب نهایی باید براساس Chemical Compatibility سیال واقعی انجام شود.
در خطوط مواد شیمیایی، انتخاب گرید مناسب بسیار مهم است.
پارامترهای مهم عبارتاند از:
نوع ماده شیمیایی
غلظت
فشار
دمای سیال
وجود کلراید
شرایط محیطی
و مدت تماس.
بنابراین انتخاب 304 یا 316 نباید صرفاً براساس قیمت انجام شود.
ساکولت استنلس استیل Class 3000 میتواند متناسب با مشخصات طراحی در برخی خطوط بخار مورد استفاده قرار گیرد.
برای این کاربرد باید:
و Welding Procedure
بررسی شوند.
یکی از کاربردهای رایج ساکولت، ایجاد Drain Connection روی خطوط اصلی است.
در این حالت یک Branch کوچک از قسمت مناسب Pipe گرفته شده و میتواند به مجموعهای شامل:
Branch Pipe
Valve
Nipple
و تجهیزات تخلیه
متصل شود.
برای ایجاد Vent Connection نیز میتوان از ساکولت مناسب استفاده کرد.
این اتصال امکان ایجاد یک Branch کوچک برای تخلیه گاز یا هوا از نقاط مشخص سیستم را فراهم میکند.
محل Vent باید براساس طراحی و شرایط عملیاتی خط تعیین شود.
در خطوط نفت، گاز و پتروشیمی، تزریق مواد شیمیایی به خطوط اصلی بسیار رایج است.
ساکولت میتواند یکی از اجزای ایجاد Chemical Injection Branch باشد.
در این کاربرد، مقاومت خوردگی اهمیت ویژهای دارد و گریدهای F316 یا F316L بسته به نوع ماده تزریقی میتوانند مورد بررسی قرار گیرند.
در واحدهای فرایندی برای نمونهگیری از سیال اصلی نیاز به یک Branch کوچک وجود دارد.
ساکولت میتواند محل مناسبی برای ایجاد این انشعاب فراهم کند و سپس Sample Line و تجهیزات مربوطه به آن متصل شوند.
ساکولت در برخی طراحیها برای ایجاد انشعابهای مربوط به تجهیزات ابزار دقیق نیز استفاده میشود.
این Branchها میتوانند بخشی از مسیر اتصال:
و تجهیزات جانبی باشند.
هر دو اتصال برای ایجاد Branch روی Run Pipe استفاده میشوند اما نوع اتصال خروجی آنها متفاوت است.
Sockolet: دارای Socket برای اتصال Socket Weld Branch Pipe.
Weldolet: برای اتصال جوشی Branch با طراحی Butt Weld.
در نتیجه انتخاب میان این دو به سایز Branch، نوع اتصال و Piping Specification بستگی دارد.
Sockolet: اتصال خروجی ساکت ولد دارد.
Threadolet: دارای رزوه داخلی است.
ساکولت برای اتصال جوشی و تردولت برای اتصال رزوهای Branch مورد استفاده قرار میگیرد.
در خطوطی که حذف Thread و ایجاد اتصال دائمی اهمیت دارد، Socket Weld میتواند انتخاب مناسبتری باشد.
Half Coupling نیز میتواند برای ایجاد یک Branch کوچک استفاده شود، اما طراحی آن با Sockolet متفاوت است.
Half Coupling: ساختار سادهتر و استوانهای.
Sockolet: دارای پروفیل مخصوص برای قرارگیری روی Run Pipe و طراحی بهعنوان Branch Outlet Fitting.
در پروژههای حساس، این دو اتصال نباید بدون بررسی طراحی به جای یکدیگر استفاده شوند.
سهراهی تبدیلی بخشی از مسیر اصلی Pipe محسوب میشود و برای نصب آن معمولاً خط اصلی در محل اتصال قطع میشود.
در مقابل، Sockolet روی بدنه Run Pipe نصب شده و Branch از همان نقطه ایجاد میشود.
این ویژگی میتواند در بسیاری از طراحیها باعث:
و کاهش تعداد اتصالات مسیر اصلی شود.
Swage Nipple برای کاهش سایز در امتداد مسیر استفاده میشود.
Sockolet برای ایجاد یک انشعاب از خط اصلی طراحی شده است.
بنابراین این دو اتصال کاربرد کاملاً متفاوتی در پایپینگ دارند.
یکی از مهمترین موارد هنگام سفارش Sockolet مشخص کردن هر دو سایز است.
برای مثال:
در چنین مشخصاتی عدد بزرگتر نشاندهنده Run و عدد کوچکتر نشاندهنده Branch است.
محدوده دقیق سایز باید مطابق استاندارد، Piping Class و مشخصات پروژه بررسی شود.
قسمت زیرین Sockolet باید با سطح خارجی Run Pipe تطابق داشته باشد.
انتخاب اشتباه Run Size میتواند باعث:
و کاهش کیفیت Branch Connection شود.
بنابراین هنگام سفارش فقط اعلام Branch Size کافی نیست.
Branch Size باید مطابق نقشه پایپینگ و نیاز جریان انتخاب شود.
کوچک یا بزرگ کردن خودسرانه Branch میتواند بر:
دبی
افت فشار
سرعت سیال
عملکرد تجهیزات
و طراحی مکانیکی اتصال
اثر بگذارد.
قسمت پایه Sockolet روی Run Pipe قرار گرفته و براساس Welding Procedure پروژه جوشکاری میشود.
قبل از جوشکاری باید موارد زیر بررسی شوند:
و WPS.
در نصب ساکولت استنلس استیل باید از روش جوشکاری مناسب متریال استفاده شود.
موارد مهم عبارتاند از:
و بازرسی اتصال.
در برخی پروژههای استنلس استیل ممکن است پس از جوشکاری عملیات:
موردنیاز باشد.
هدف از این عملیات بهبود شرایط سطح و حذف آلودگیهای نامطلوب در منطقه جوش است.
نیاز به این عملیات باید براساس Specification پروژه مشخص شود.
هنگام دریافت ساکولت بهتر است موارد زیر بررسی شوند:
و تطابق محصول با سفارش.
در پروژههای نفت، گاز، پتروشیمی و پالایشگاه ممکن است ارائه Material Test Certificate اهمیت زیادی داشته باشد.
MTC میتواند شامل اطلاعاتی مانند:
و اطلاعات Traceability باشد.
نیاز به مدارک باید قبل از سفارش مشخص شود.
مهمترین ویژگیهای این محصول عبارتاند از:
برای انتخاب صحیح بهتر است اطلاعات زیر مشخص شوند:
Run Size
Branch Size
Class 3000
گرید F304 / F304L / F316 / F316L
نوع اتصال Socket Weld
مشخصات Run Pipe
نوع سیال
فشار کاری
دمای کاری
استاندارد پروژه
مدارک موردنیاز
و تعداد.
قیمت ساکولت فورج استنلس استیل 304 و 316 کلاس 3000 به مشخصات فنی محصول و شرایط سفارش بستگی دارد.
مهمترین عوامل تأثیرگذار بر هزینه عبارتاند از:
و شرایط روز تأمین.
در مشخصات مشابه، مدلهای F316 و F316L معمولاً به دلیل ترکیب آلیاژی و مقاومت خوردگی بالاتر، هزینه بیشتری نسبت به F304 دارند.
| مشخصات | اطلاعات موردنیاز |
|---|---|
| محصول | Forged Sockolet |
| کلاس | Class 3000 |
| متریال | Stainless Steel |
| گرید | F304 / F316 / F316L |
| Run Size | مشخص شود |
| Branch Size | مشخص شود |
| اتصال خروجی | Socket Weld |
| فشار کاری | مشخص شود |
| دمای کاری | مشخص شود |
| نوع سیال | مشخص شود |
| مدارک | در صورت نیاز |
| تعداد | مشخص شود |
برای ایجاد انشعاب از بدنهٔ خط اصلی به کار میرود. سایز لولهٔ اصلی و سایز خروجی، هر دو جزو مشخصات اصلی سفارش هستند.
نوع خروجی جوشی لببهلب، ساکتولد یا رزوهای را مشخص کنید. تناسب نشیمن اتصال با قطر خارجی لولهٔ اصلی و الزامات تقویت انشعاب باید بررسی شود.
| موضوع | اطلاعات و معیار تطبیق |
|---|---|
| گروه کالا | اتصالات فورج استنلس استیل |
| کارکرد مورد بررسی | اتصال انشعابی تقویتشده |
| متریال درجشده در عنوان | 304 / 316 |
| کلاس درجشده | Class 3000؛ فشار مجاز از شرایط همان استاندارد و مدل تعیین میشود |
| سایز هدر | مطابق مشخصات قلم انتخابی |
| سایز انشعاب | مطابق مشخصات قلم انتخابی |
| نوع خروجی | مطابق مشخصات قلم انتخابی |
| ضخامت دو خط | مطابق مشخصات قلم انتخابی |
ولدولت و ساکولت از نظر نوع خروجی یکسان نیستند. درج عدد کلاس در یک عنوان تجاری نیز بهتنهایی تمام مشخصات ضخامت و انشعاب جوشی را تعیین نمیکند.
برای انتخاب استنلس استیل، نام گرید باید همراه با نوع محصول و استاندارد متریال خوانده شود. نامهای مورد استفاده برای قطعهٔ فورج، ریختگی، میلگرد ماشینکاریشده یا اتصال شکلدادهشده الزاماً یکسان نیستند. استاندارد ساخت و گواهی همان کالا مشخص میکنند کدام نام و الزامات به سفارش مربوط است. درج عمومی ۳۰۴ یا ۳۱۶ به معنی یکسانبودن تمام قطعات داخلی یا اجزای مجموعه نیست.
در مقایسهٔ ۳۰۴ و ۳۱۶، وجود مولیبدن در خانوادهٔ ۳۱۶ یکی از تفاوتهای مهم ترکیب آلیاژی است؛ اما مناسببودن برای یک محیط خورنده باید با نوع ماده، غلظت، دما، آلودگی و شرایط توقف بررسی شود. عبارتهایی مانند «ضداسید مطلق» یا «بدون زنگزدگی در تمام شرایط» معیار فنی انتخاب نیستند. اگر سیال ترکیبی است، ترکیب واقعی و شرایط شستوشو نیز در بررسی لحاظ شود.
پسوند L به گرید کمکربن اشاره میکند. جایگزینی گرید معمولی و کمکربن باید با مشخصات پروژه و مدارک محموله هماهنگ باشد؛ شبیهبودن ظاهر یا نوشتهٔ روی بسته کافی نیست. برای قطعهٔ دارای جوش یا در تماس با محیط حساس، الزامات ساخت، مصرفی جوش و تمیزکاری نیز باید همزمان دیده شوند. در سفارش دقیق، گریدی که واقعاً موردنیاز است نوشته میشود، نه مجموعهای از گریدهای احتمالی.
در شیرها و مجموعههای ابزار دقیق، جنس بدنه تنها بخشی از انتخاب است. ساقه، فنر، سیت، پکینگ و آببندها ممکن است جنس یا محدودیت متفاوتی داشته باشند. سازگاری شیمیایی و حرارتی هر جزء در تماس با سیال باید از مدارک مدل مشخص شود. از روی جنس بدنه نمیتوان محدودهٔ مجاز همهٔ اجزای داخلی را نتیجه گرفت.
| موضوع بررسی | اطلاعات لازم | نتیجهٔ مورد انتظار |
|---|---|---|
| جنس بدنه | گرید کامل و نوع ساخت | تطبیق با مشخصات خرید و گواهی متریال |
| سرویس خورنده | نوع ماده، غلظت و دما | انتخاب آلیاژ بر اساس شرایط واقعی |
| اجزای آببندی | جنس سیت، پکینگ یا گسکت | تأیید سازگاری مجموعه، نه فقط بدنه |
| ردیابی | علامت قطعه و شماره ذوب یا بچ | امکان ارتباط کالا با مدارک همان محموله |
در این کالا، کلاس 3000 یک شناسهٔ ردهبندی است و نباید آن را فشار کاری ثابت برحسب PSI یا بار فرض کرد. فشار مجاز از جدول و شرایط مربوط به استاندارد، متریال و دمای همان مدل تعیین میشود. افزایش دما یا تغییر جنس میتواند نتیجهٔ انتخاب را عوض کند؛ مقایسهٔ دو کلاس تنها با عدد درجشده کامل نیست.
فشار طراحی، فشار کار عادی و فشار آزمون، سه دادهٔ یکسان نیستند. مشخصات خرید باید روشن کند هر عدد مربوط به چه شرایطی است. برای اتصال فلنجی، جنس و نوع گسکت، پیچومهره و الزامات مونتاژ نیز بخشی از بررسی مجموعه هستند.
شرایط ناپایدار مانند راهاندازی، توقف، ضربان، انبساط حرارتی یا اختلاف فشار زیاد نیز باید در دادههای طراحی دیده شوند. توصیهٔ یک مدل برای آب یا هوای عمومی، تأیید خودکار استفاده با بخار، گاز خطرناک یا مادهٔ شیمیایی نیست. اطلاعات سیال و شرایط واقعی باید در درخواست فنی درج شود.
سایز را همراه با واحد و مبنای اندازهگیری بنویسید. سایز اسمی لوله، قطر خارجی تیوب و اندازهٔ رزوه، سه مفهوم متفاوتاند. در اتصال تبدیلی یا چنددهانه، ابعاد هر سمت یا هر مسیر باید جداگانه مشخص شود تا ترتیب دهانهها و آرایش نصب قابل تشخیص باشد.
در اتصال رزوهای، نام سیستم رزوه و نری یا مادگی بودن آن ضروری است. NPT و گونههای BSP را نباید تنها با ظاهر مشابه یا امکان چند دور بستهشدن یکسان فرض کرد. در اتصال تیوبی، تفاوت میلیمتر و اینچ و سازگاری مهره و فرول با سری بدنه بررسی میشود. در اتصال جوشی، ضخامت، پخ و هندسهٔ دو سمت نیز وارد انتخاب میشوند.
برای نصب روی تجهیز، پنل یا در فضای محدود، طول کلی، فاصلهٔ محورها، شعاع، فضای آچارگیری و دسترسی تعمیراتی را با نقشه مقایسه کنید. تغییر سایز یا افزودن تبدیل ممکن است آرایش و افت فشار را عوض کند. چنین تغییری باید در بررسی فنی ثبت شود، نه اینکه صرفاً برای جاافتادن قطعه در محل اجرا شود.
این گروه میتواند بر اساس مدل انتخابی در مدارهای فرایندی، خدماتی، کنترل یا نمونهگیری بررسی شود. نام صنعتی مانند نفت، گاز، پتروشیمی، نیروگاه یا شیمیایی بهتنهایی شرایط سرویس را مشخص نمیکند؛ ترکیب سیال، دما، فشار و نقش واقعی قطعه در همان مدار باید معلوم باشد.
برای تماس مستقیم با محصول غذایی، دارویی یا مسیر با خلوص بالا، الزامات تمیزی، کیفیت سطح، قابلیت شستوشو و طراحی اتصال جداگانه بررسی میشوند. صرفاً استنلس استیل بودن یک قطعهٔ صنعتی به معنی بهداشتیبودن یا تأیید برای همهٔ این کاربردها نیست. در سرویس گاز، بخار یا مادهٔ خطرناک نیز تأیید مناسببودن همان مدل لازم است.
| مرجع یا مدرک | نقش در بررسی سفارش |
|---|---|
| MSS SP-97 | دامنهٔ اتصالهای انشعابی تقویتشده؛ جزئیات نوع خروجی و نقشهٔ سفارش بررسی شود. |
| استاندارد متریال | گرید و الزامات ساخت از مدارک همان اتصال انشعابی گرفته شود. |
نام استاندارد، بیان حوزهٔ بررسی است و به معنی گواهی انطباق تمام مدلهای این صفحه نیست. نسخه و الزامات الزامآور باید در سفارش مشخص شوند و مدرک همان کالای تحویلی با آنها تطبیق داده شود. برای محصول سفارشی، نقشه و مشخصات تأییدشده بخش تکمیلکنندهٔ درخواست هستند.
محل برش، شکل نشیمن و جزئیات جوش اتصال به خط اصلی باید مطابق نقشه و روش مصوب باشد. بازرسی موردنیاز برای جوش و سطح اتصال از مشخصات پروژه گرفته شود.
پیش از کار، شرایط ایزولاسیون، تخلیهٔ فشار و دما با دستور کار محل تأیید شود. قطعهای که برای تعمیر باز میشود ممکن است هنوز سیال یا فشار محبوس داشته باشد. روش اجرایی باید متناسب با نوع ماده و شرایط واقعی سیستم باشد؛ این راهنما جایگزین دستور نصب اختصاصی یا روش مصوب بهرهبرداری نیست.
در اتصال جوشی، روش جوشکاری، صلاحیت مجری، مصرفی جوش و بازرسی مطابق مشخصات پروژه تعیین میشوند. در اتصال رزوهای، نوع رزوه و آببند سازگار بررسی میشود. در فلنجها، وضعیت گسکت و روش سفتکردن پیچها مهم است. یک روش واحد برای این سه نوع اتصال قابل تعمیم نیست.
پس از مونتاژ، تمیزی مسیر، وضعیت تکیهگاهها و روش کنترل نشتی مطابق برنامهٔ راهاندازی بررسی شود. در استنلس استیل، ابزار و مواد تمیزکاری نباید آلودگی نامتناسب ایجاد کنند. تمیزکاری، اسیدشویی یا پسیواسیون فقط در صورت نیاز و با روش مناسب همان قطعه و مجموعه انجام میشود.
بازرسی تحویل از تطبیق نام، تعداد، کد و علائم شروع میشود و سپس ابعاد اتصال، وضعیت سطوح و مدارک بررسی میشوند. آسیب رزوه، تغییر شکل سوکت، صدمهٔ سطح فلنج، آلودگی داخلی یا نقص قطعات آببندی باید پیش از نصب مشخص شود. بستهبندی سالم بهتنهایی انطباق فنی تمام ویژگیهای سفارش را اثبات نمیکند.
گواهی متریال یا MTC، وقتی در سفارش الزام شده باشد، باید به محموله و شناسهٔ قابل ردیابی آن مربوط باشد. نام گرید، نتایج و شناسههای مدرک با علائم کالا بررسی میشوند. PMI برای بررسی ترکیب آلیاژی بر اساس روش آزمون به کار میرود؛ قابلیت روش برای تشخیص عناصر و گرید موردنظر باید متناسب با هدف بازرسی باشد.
گزارش متریال، گزارش آزمون فشار و تأییدیهٔ کاربرد، مدارک یکسانی نیستند. داشتن یکی از آنها جای دیگری را نمیگیرد. نوع آزمون، دامنه، معیار پذیرش و نیاز به حضور بازرس باید در مشخصات خرید تعیین شود. برای سفارش حساس، برنامهٔ بازرسی و مدارک قابل تحویل را پیش از نهاییشدن سفارش توافق کنید.
پیش از مقایسهٔ هزینه، شرح دو پیشنهاد باید از نظر نوع کالا، سایز، متریال، اتصال و مدارک یکسان شود. هزینه کمتر برای قطعهای با گرید، آببند یا استاندارد متفاوت، مقایسهٔ مستقیم همان سفارش نیست. تعداد، شرایط بستهبندی، مدارک همراه و محل تحویل نیز در نتیجهٔ استعلام اثر دارند.
اگر سفارش جایگزینی قطعهٔ موجود است، تصویر خوانای پلاک و علائم، کد مدل، نقشه یا ابعاد اندازهگیریشده را همراه درخواست بفرستید. عکس کلی برای تشخیص قطعی سایز، گرید یا فشار کافی نیست. در صورت نیاز به معادل، ویژگیهای الزامی و موارد قابل تغییر باید پیش از پیشنهاد جایگزین روشن باشند.
موجودی و زمان تأمین هر ترکیب مدل و سایز جداگانه بررسی میشود. ذکر یک خانواده یا برند در سایت به معنی موجودبودن تمام اندازهها یا داشتن همهٔ تأییدیهها نیست. در درخواست پروژهای، نسخهٔ استاندارد موردنیاز و مدارکی مانند گواهی متریال یا گزارش آزمون را از ابتدا مشخص کنید.
| مشخصهٔ سفارش | نحوهٔ تعیین |
|---|---|
| نام کالا | ساکولت فورج استنلس استیل 304 و 316 کلاس 3000 |
| سایز هدر | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| سایز انشعاب | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| نوع خروجی | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| ضخامت دو خط | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| گرید | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| نقشهٔ اتصال | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| شرایط سرویس | سیال، فشار و دمای طراحی، شرایط نصب و الزامات بهرهبرداری |
| تعداد و مدارک | تعداد هر قلم، مدارک الزامی و محل تحویل |
شرح درخواست را بر اساس همین جدول کامل کنید. برای بررسی فنی و دریافت پیشنهاد از پترو صنعت پارس پاسارگاد، اطلاعات ناقص را پیش از مقایسهٔ نهایی تکمیل کنید؛ مقدار سایز، ظرفیت یا فشار از روی یک نمونهٔ فرضی برای سفارش واقعی انتخاب نمیشود.
خیر. نوع خروجی جوشی لببهلب، ساکتولد یا رزوهای را مشخص کنید. تناسب نشیمن اتصال با قطر خارجی لولهٔ اصلی و الزامات تقویت انشعاب باید بررسی شود.
ولدولت و ساکولت از نظر نوع خروجی یکسان نیستند. درج عدد کلاس در یک عنوان تجاری نیز بهتنهایی تمام مشخصات ضخامت و انشعاب جوشی را تعیین نمیکند.
عکس برای تشخیص اولیهٔ شکل مفید است، اما گرید، حدود کار و جزئیات ابعاد باید با علائم، کد مدل و مدارک مربوط تأیید شوند.
کد و مشخصات قطعهٔ قبلی، نقشه یا ابعاد، شرایط سیال و الزامات اتصال را اعلام کنید. معادل باید بر اساس ویژگیهای الزامآور بررسی شود، نه صرفاً شباهت ظاهری.
مدارک متریال، آزمون و تأییدیهٔ کاربرد را جداگانه مشخص کنید. نوع و دامنهٔ هر مدرک باید به همین مدل و محموله مربوط باشد.
سایز هدر؛ سایز انشعاب؛ نوع خروجی؛ ضخامت دو خط؛ گرید؛ نقشهٔ اتصال؛ سیال، فشار و دمای طراحی، تعداد و مدارک موردنیاز را نیز اعلام کنید.
ساکولت یک اتصال انشعابی فورج است که روی Run Pipe نصب شده و در سمت Branch دارای Socket Weld Connection است.
در Sockolet خروجی Branch از نوع Socket Weld است، درحالیکه Weldolet برای اتصال جوشی Butt Weld طراحی میشود.
ساکولت دارای Socket Weld و تردولت دارای Thread داخلی برای اتصال Branch است.
خیر. فشار مجاز واقعی به متریال، سایز، دما و شرایط طراحی سیستم بستگی دارد.
F316 به دلیل وجود مولیبدن در بسیاری از محیطهای خورنده مقاومت بیشتری نسبت به F304 دارد.
بله، F316L در پروژههایی که گرید کمکربن موردنیاز است قابل انتخاب است.
بله، Drain و Vent Connection از کاربردهای متداول ساکولت در سیستمهای صنعتی هستند.
بله، در بسیاری از سیستمها برای ایجاد Branchهای کمقطر مربوط به Chemical Injection قابل استفاده است.
در پروژههای حساس، MTC میتواند برای بررسی گرید متریال و Traceability موردنیاز باشد.
حداقل Run Size، Branch Size، Class 3000، گرید 304 یا 316، نوع اتصال Socket Weld و تعداد باید مشخص شوند.
پترو صنعت پارس پاسارگاد تأمینکننده انواع ساکولت فورج استنلس استیل 304 و 316 کلاس 3000 در سایزها و مشخصات مختلف برای سیستمهای پایپینگ صنعتی و فشارقوی است.
مدلهای F304، F304L، F316 و F316L متناسب با Run Size، Branch Size و شرایط فنی پروژه قابل انتخاب هستند.
این اتصالات برای کاربردهای مختلف در صنایع نفت و گاز، پالایشگاه، پتروشیمی، نیروگاه، صنایع شیمیایی، خطوط بخار، سیستمهای Process و Utility، Drain، Vent، Sampling، Chemical Injection و تجهیزات فرایندی مورد استفاده قرار میگیرند.
ساکولت فورج استنلس استیل 304 و 316 کلاس 3000 یکی از اتصالات تخصصی برای ایجاد انشعاب ساکت ولد مقاوم از خطوط اصلی پایپینگ است. طراحی فورج، ساختار تقویتشده و قابلیت انتخاب گریدهای F304، F316 و F316L، این اتصال را برای بسیاری از سیستمهای Small Bore و فشارقوی مناسب کرده است.
در انتخاب این محصول باید Run Size، Branch Size، Class 3000، گرید متریال، فشار و دمای کاری، نوع سیال و مشخصات خط اصلی بهصورت همزمان بررسی شوند تا اتصال انتخابشده با الزامات فنی پروژه مطابقت داشته باشد.
برای مشاوره رایگان، انتخاب سایز Run و Branch مناسب، تعیین گرید 304، 316 یا 316L، بررسی شرایط فشار و دمای خط، دریافت کاتالوگ فنی و پیشفاکتور فوری با کارشناسان تخصصی پترو صنعت پارس پاسارگاد در ارتباط باشید.
کارشناسان مجموعه با بررسی سایز خط اصلی، سایز انشعاب، نوع سیال، فشار و دمای کاری، متریال پایپینگ و الزامات Socket Weld پروژه شما را در انتخاب دقیق ساکولت فورج استنلس استیل کلاس 3000 متناسب با نیاز پروژه راهنمایی میکنند.
دستهبندی این محصول: اتصالات فشار قوی استنلس استیل کلاس 3000
برای دریافت لیست قیمت متناسب با سفارش، سایزها و تعداد موردنیاز را مشخص کنید.
کارشناسان پترو صنعت پارس پاسارگاد آمادهاند با بررسی مشخصات فنی و شرایط کاری پروژه، شما را در انتخاب ساکولت فورج استنلس استیل 304 و 316 کلاس 3000 متناسب با نیازتان همراهی کنند. برای انتخاب دقیق، اطلاعاتی مانند کاربرد، سایز، متریال، فشار و دمای کاری، نوع اتصال و مدارک موردنیاز را با کارشناسان ما در میان بگذارید تا گزینههای قابل تأمین بر اساس درخواست شما بررسی شوند.
برای استعلام هزینه روز، بررسی موجودی، دریافت مشاورهٔ تخصصی و ثبت سفارش، مشخصات کالا و تعداد موردنیاز را برای تیم فروش پترو صنعت پارس پاسارگاد ارسال کنید. با مشاوران شرکت تماس بگیرید.
برای خرید این محصول، نام کامل یا کد کالا، مشخصات فنی و تعداد موردنیاز را در فرم درخواست درج کنید تا انتخاب پیشنهادی با نیاز پروژه تطبیق داده شود.
برای بررسی قیمت، مشخصات و مقدار سفارش را همراه با مدارک درخواستی اعلام کنید؛ مقایسه پیشنهادها باید با شرایط فنی، اقلام همراه و محل تحویل یکسان انجام شود.
امکان تأمین و زمان تحویل هر مدل پس از بررسی درخواست مشخص میشود. پیش از نهاییکردن سفارش، موجودی، برند پیشنهادی و شرایط ارسال را با کارشناسان پترو صنعت پارس پاسارگاد هماهنگ کنید.
برای اطلاع از شرایط فروش و هماهنگی صدور پیشنهاد، اطلاعات پروژه و شیوهٔ تحویل موردنظر را با کارشناسان شرکت در میان بگذارید؛ مشخصات سفارش باید در پیشنهاد نهایی روشن باشد.
برای دریافت لیست قیمت متناسب با درخواست، سایز یا مدل و تعداد هر ردیف را جداگانه در فرم وارد کنید تا اقلام قابل ارائه بررسی شوند. با مشاوران شرکت تماس بگیرید.
موجودی کامل تحویل فوری از انبار تهران
 موجودی کامل تحویل فوری از انبار تهران
 موجودی کامل تحویل فوری از انبار تهران
 موجودی کامل تحویل فوری از انبار تهران

