

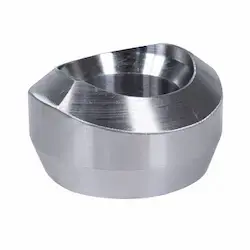
فروش ولدولت فورج استنلس استیل 304 و 316 کلاس 3000 | اتصال انشعابی مطمئن برای پایپینگ فشارقوی
ولدولت فورج استنلس استیل 304 و 316 کلاس 3000 یکی از اتصالات انشعابی تخصصی در سیستمهای پایپینگ فشارقوی است که برای ایجاد Branch Connection روی خط اصلی مورد استفاده قرار میگیرد. این اتصال بهگونهای طراحی میشود که روی بدنه لوله اصلی نصب شده و امکان اتصال یک انشعاب کوچکتر را با استحکام مناسب فراهم کند.
ولدولت استنلس استیل به دلیل ساختار Forged، مقاومت مکانیکی بالا و امکان انتخاب گریدهای 304 و 316، در صنایع نفت، گاز، پتروشیمی، پالایشگاه، نیروگاه، صنایع شیمیایی، خطوط بخار، سیستمهای Utility، Drain، Vent و خطوط فرایندی کاربرد گستردهای دارد.
مشخصات فنی ولدولت فورج استنلس استیل کلاس 3000
| مشخصات | توضیحات |
|---|---|
| نوع محصول | ولدولت فشارقوی |
| نام انگلیسی | Forged Weldolet |
| متریال | Stainless Steel 304 / 316 |
| گریدهای متداول | ASTM A182 F304 / F316 / F316L |
| کلاس | Class 3000 |
| نوع ساخت | Forged |
| نوع اتصال | جوشی انشعابی |
| کاربرد اصلی | ایجاد انشعاب روی خط اصلی |
| سایزبندی | متنوع |
| نوع Branch | متناسب با سایز خط فرعی |
| حوزه مصرف | پایپینگ فشارقوی |
| صنایع | نفت، گاز، پتروشیمی، پالایشگاه و نیروگاه |
ولدولت چیست؟
Weldolet یک اتصال انشعابی مهندسیشده است که روی سطح لوله اصلی قرار میگیرد و برای ایجاد یک Branch Connection مقاوم استفاده میشود.
در این طراحی، بخش پایینی ولدولت مطابق انحنای Pipe اصلی ساخته میشود تا روی سطح آن قرار گیرد. سپس اتصال از طریق جوشکاری به Run Pipe متصل میشود و سمت خروجی نیز برای اتصال Branch Pipe استفاده میشود.
یکی از مزایای اصلی این طراحی، ایجاد انشعاب بدون استفاده از یک Tee کامل در شرایطی است که فقط یک Branch کوچکتر موردنیاز باشد.
کاربرد اصلی ولدولت در پایپینگ
ولدولت برای ایجاد انشعاب در نقاط مختلف خطوط صنعتی استفاده میشود.
کاربردهای رایج شامل:
Branch Connection
Drain Connection
Vent Connection
Instrumentation Connection
Chemical Injection
Sampling Line
اتصال خطوط جانبی
انشعاب تجهیزات فرایندی
است.
در خطوط پرفشار، انتخاب صحیح سایز و متریال ولدولت اهمیت زیادی دارد.
چرا از ولدولت فورج استفاده میشود؟
ساختار Forged باعث میشود اتصال از نظر استحکام مکانیکی برای بسیاری از سرویسهای صنعتی مناسب باشد.
مزایای مهم ساختار فورج شامل:
استحکام بالاتر نسبت به بسیاری از قطعات ماشینکاریشده سبک
یکپارچگی مناسب بدنه
مقاومت مکانیکی بالا
قابلیت استفاده در خطوط فشارقوی
مناسب بودن برای Branch Connectionهای صنعتی
دوام مناسب در شرایط کاری سنگین
است.
ولدولت استنلس استیل 304
مدل F304 برای بسیاری از سرویسهای عمومی صنعتی که نیاز به مقاومت خوردگی مناسب دارند قابل استفاده است.
این گرید متناسب با شرایط سرویس میتواند در:
آب صنعتی
هوای فشرده
برخی خطوط بخار
روغنهای سازگار
سیستمهای Utility
خطوط فرایندی عمومی
و تجهیزات کارخانهای
استفاده شود.
ولدولت استنلس استیل 316
در محیطهایی که مقاومت خوردگی بیشتری موردنیاز است، F316 گزینه مناسبتری محسوب میشود.
وجود مولیبدن در ساختار استیل 316 باعث بهبود مقاومت خوردگی در بسیاری از محیطها نسبت به 304 میشود.
این گرید در:
صنایع شیمیایی
پتروشیمی
نفت و گاز
پالایشگاه
سیالات خورنده سازگار
تجهیزات فرایندی
کاربرد گستردهتری دارد.
تفاوت 304 و 316
| ویژگی | F304 | F316 |
|---|---|---|
| مقاومت خوردگی عمومی | مناسب | بالاتر |
| وجود مولیبدن | ندارد | دارد |
| کاربرد عمومی صنعتی | گسترده | گسترده |
| محیطهای خورنده | محدودتر | مناسبتر |
| صنایع شیمیایی | براساس سیال | کاربرد بیشتر |
| قیمت | معمولاً کمتر | معمولاً بالاتر |
انتخاب گرید باید براساس نوع سیال، فشار، دما و شرایط خوردگی واقعی خط انجام شود.
ولدولت F316L
در برخی پروژهها از ASTM A182 F316L استفاده میشود.
کربن پایینتر این گرید میتواند در شرایط جوشکاری و برخی سرویسهای خورنده اهمیت داشته باشد.
انتخاب F316 یا F316L باید مطابق Material Specification پروژه انجام شود و نباید بدون بررسی فنی جایگزین یکدیگر شوند.
Class 3000 در ولدولت
Class 3000 نشاندهنده رده طراحی اتصال است.
این عدد نباید مستقیماً معادل فشار کاری ثابت 3000 PSI در تمام شرایط در نظر گرفته شود.
فشار مجاز واقعی به عواملی مانند:
متریال
سایز
دمای کاری
نوع Branch
ضخامت Pipe
استاندارد طراحی
و شرایط سرویس
وابسته است.
به همین دلیل انتخاب ولدولت کلاس 3000 باید همراه با بررسی مشخصات خط اصلی و انشعاب انجام شود.
طراحی انشعابی ولدولت
یکی از ویژگیهای مهم Weldolet، شکل خاص بدنه آن برای توزیع مناسبتر تنش در محل Branch Connection است.
در مقایسه با ایجاد یک سوراخ ساده و جوش مستقیم یک Pipe کوچک روی خط اصلی، استفاده از یک اتصال انشعابی مهندسیشده میتواند اتصال کنترلشدهتری ایجاد کند.
به همین دلیل در بسیاری از پروژههای صنعتی از Oletهای مختلف برای ایجاد انشعاب استفاده میشود.
تفاوت Weldolet و Tee
Tee یک اتصال سهراهی کامل است که جای بخشی از خط اصلی را میگیرد.
Weldolet روی Pipe اصلی نصب میشود و فقط یک Branch ایجاد میکند.
ولدولت معمولاً در شرایطی کاربرد دارد که:
سایز Branch از Run کوچکتر است.
نیاز به ایجاد انشعاب روی Pipe موجود وجود دارد.
فضای نصب Tee محدود است.
یا طراحی پایپینگ استفاده از Outlet Connection را مشخص کرده است.
تفاوت Weldolet و Sockolet
هر دو از خانواده اتصالات انشعابی Olet هستند، اما نوع اتصال Branch متفاوت است.
Weldolet: سمت Branch معمولاً برای اتصال جوشی لببهلب یا طراحی جوشی متناسب استفاده میشود.
Sockolet: سمت Branch دارای Socket Weld Connection است.
بنابراین انتخاب میان این دو باید براساس نوع اتصال Branch انجام شود.
تفاوت Weldolet و Threadolet
Threadolet دارای اتصال رزوهای در سمت Branch است.
در مقابل Weldolet برای اتصال جوشی طراحی میشود.
در خطوطی که اتصال دائمی و جوشی موردنیاز است Weldolet کاربرد بیشتری دارد؛ درحالیکه Threadolet برای اتصال رزوهای مناسب است.
تفاوت Weldolet و Half Coupling
Half Coupling میتواند برای ایجاد یک انشعاب کوچک روی Pipe یا Vessel استفاده شود، اما از نظر طراحی با Weldolet متفاوت است.
Half Coupling: ساختار سادهتر.
Weldolet: طراحی انشعابی مهندسیشده با پروفیل مخصوص اتصال به Run Pipe.
انتخاب میان این دو باید براساس Piping Specification پروژه انجام شود.
کاربرد در صنایع نفت و گاز
ولدولت کلاس 3000 در بخشهای مختلف صنایع نفت و گاز استفاده میشود.
کاربردهای رایج عبارتاند از:
Branch Process Line
Chemical Injection Point
Drain
Vent
Sampling
Instrumentation Connection
خطوط Utility
Skidهای صنعتی
و سایر Branch Connectionها.
کاربرد در پالایشگاه
در پالایشگاهها Branchهای متعددی روی خطوط اصلی وجود دارند.
ولدولت میتواند برای ایجاد انشعاب در:
خطوط بخار
روغن
هیدروکربنها
گاز
آب صنعتی
و خطوط جانبی تجهیزات
استفاده شود.
متریال و سایز باید مطابق Piping Material Specification همان سرویس انتخاب شوند.
کاربرد در پتروشیمی
در پتروشیمی، نوع سیال تأثیر زیادی بر انتخاب متریال دارد.
F316 و F316L برای بسیاری از محیطهای خورندهتر نسبت به F304 گزینه مناسبتری هستند، اما انتخاب نهایی باید با بررسی Chemical Compatibility انجام شود.
برای برخی مواد شیمیایی خاص ممکن است آلیاژهای دیگری موردنیاز باشند.
کاربرد در صنایع شیمیایی
ولدولت استنلس استیل میتواند در خطوط شیمیایی مختلف مورد استفاده قرار گیرد.
پارامترهای مهم شامل:
نوع ماده شیمیایی
غلظت
دمای سیال
فشار
وجود کلراید
و مدت تماس
هستند.
هیچ نوع استنلس استیلی برای تمام محیطهای شیمیایی مناسب نیست.
کاربرد در خطوط بخار
ولدولت استنلس استیل میتواند متناسب با طراحی در برخی Steam Serviceها استفاده شود.
برای انتخاب باید:
فشار بخار
دمای بخار
متریال Run Pipe
متریال Branch
گرید Weldolet
Class
و Welding Procedure
بررسی شوند.
کاربرد در خطوط Drain
برای ایجاد Drain Connection روی خط اصلی میتوان از Weldolet مناسب استفاده کرد.
این اتصال میتواند محل نصب Branch Pipe، Valve و تجهیزات تخلیه را فراهم کند.
در خطوط پرفشار باید سایز Branch و متریال با Piping Class هماهنگ باشند.
کاربرد در خطوط Vent
در نقاطی از سیستم که نیاز به Venting وجود دارد، ولدولت میتواند یک انشعاب مقاوم برای اتصال Vent Line ایجاد کند.
محل نصب باید براساس Layout و شرایط جریان تعیین شود.
کاربرد در Chemical Injection
یکی از کاربردهای مهم ولدولت، ایجاد Chemical Injection Connection روی خطوط اصلی است.
در این سیستمها Branch معمولاً سایز کوچکتری دارد و ممکن است سیال تزریقی خورنده باشد.
به همین دلیل گرید F316 یا F316L در بسیاری از پروژهها مورد توجه قرار میگیرد.
کاربرد در Sampling Line
برای برداشت نمونه از خط اصلی، میتوان یک Branch کوچک ایجاد کرد.
Weldolet میتواند نقطه اتصال مناسبی برای Sample Line باشد و سپس تجهیزات Sampling به آن متصل شوند.
در این کاربرد محل نصب و نحوه دسترسی اهمیت زیادی دارند.
کاربرد در Instrumentation
در برخی سیستمهای Instrumentation نیز از Branch Connectionهای جوشی برای نصب تجهیزات و خطوط جانبی استفاده میشود.
ولدولت میتواند محل اتصال مناسبی برای:
Pressure Line
Impulse Line
Sample Line
و برخی تجهیزات مرتبط فراهم کند.
سایز Run و Branch
یکی از مشخصات اصلی هنگام سفارش ولدولت، سایز خط اصلی و انشعاب است.
برای مثال:
4 × 1 اینچ
6 × 2 اینچ
8 × 2 اینچ
10 × 3 اینچ
در این مشخصات، عدد بزرگتر معمولاً Run Size و عدد کوچکتر Branch Size است.
هر دو سایز باید در سفارش بهصورت دقیق اعلام شوند.
Importance of Run Pipe Size
پروفیل زیرین ولدولت باید با قطر خارجی Run Pipe هماهنگ باشد.
اگر سایز Run اشتباه انتخاب شود، قطعه بهدرستی روی لوله قرار نمیگیرد و Fit-up مناسبی ایجاد نمیشود.
این موضوع میتواند روی کیفیت جوش و توزیع تنش اثر منفی بگذارد.
اهمیت Branch Size
سمت خروجی ولدولت باید با Branch Pipe هماهنگ باشد.
انتخاب Branch بزرگتر یا کوچکتر از مقدار طراحی میتواند روی:
دبی
افت فشار
استحکام اتصال
و Layout سیستم
اثر بگذارد.
بنابراین سایز Branch باید مطابق نقشه پایپینگ باشد.
استاندارد MSS SP-97
یکی از استانداردهای مهم در اتصالات انشعابی فورج MSS SP-97 است.
این استاندارد برای Integral Reinforced Forged Branch Outlet Fittings کاربرد دارد و در پروژههای صنعتی برای Oletها شناختهشده است.
در سفارش پروژهای باید مشخصات:
Run Size
Branch Size
Material
Class / Schedule
و نوع اتصال
بهصورت دقیق اعلام شوند.
استاندارد ASTM A182
برای مدلهای استنلس استیل، گریدهای ASTM A182 کاربرد دارند.
گریدهای رایج شامل:
F304
F304L
F316
F316L
هستند.
انتخاب گرید باید مطابق Material Specification پروژه انجام شود.
نصب ولدولت روی Pipe
فرایند نصب باید با دقت انجام شود.
مراحل عمومی شامل:
مشخص کردن محل Branch
برش یا آمادهسازی Opening
Fit-up صحیح Weldolet
کنترل هممحوری
اجرای جوش مطابق WPS
و بازرسی اتصال
هستند.
طراحی و عملیات نهایی باید مطابق نقشه و الزامات پروژه انجام شود.
اهمیت Fit-up
ولدولت باید بهدرستی روی سطح Pipe قرار گیرد.
وجود Gap نامناسب یا عدم تطابق انحنای اتصال با Run Pipe میتواند باعث:
جوش نامتقارن
تمرکز تنش
مصرف بیش از حد Filler Metal
و کاهش کیفیت اتصال
شود.
جوشکاری استنلس استیل
در جوشکاری Weldolet استنلس استیل باید موارد زیر رعایت شوند:
WPS مناسب
Filler Metal صحیح
کنترل Heat Input
تمیزی سطح
کنترل Interpass Temperature
جلوگیری از آلودگی آهنی
و روش مناسب جوشکاری.
کیفیت جوش مستقیماً روی استحکام و مقاومت خوردگی Branch Connection اثر دارد.
Cleaning و Passivation
در برخی پروژهها ممکن است بعد از جوشکاری نیاز به:
Cleaning
Pickling
Passivation
وجود داشته باشد.
این عملیات میتواند برای بهبود وضعیت سطح جوش و کاهش آلودگیها مورد استفاده قرار گیرد.
الزام آن باید طبق مشخصات فنی پروژه تعیین شود.
اهمیت تقویت انشعاب
یکی از اهداف اصلی Oletها ایجاد Branch Connection با ساختار مناسب است.
در برخی طراحیها استفاده از Weldolet میتواند نیاز به Pad Reinforcement جداگانه را کاهش دهد، اما این موضوع باید براساس محاسبات و Code Design پروژه بررسی شود.
نباید صرف استفاده از Weldolet را بهصورت خودکار جایگزین همه الزامات تقویت انشعاب دانست.
کنترل کیفیت هنگام خرید
هنگام تحویل ولدولت بهتر است موارد زیر بررسی شوند:
Run Size
Branch Size
Class 3000
گرید F304 / F316 / F316L
مارکینگ
کیفیت Forging
پروفیل زیرین اتصال
کیفیت ماشینکاری
عدم وجود Crack
عدم ضربه و تغییر شکل
و تطابق با سفارش.
MTC و Traceability
در پروژههای نفت، گاز و پتروشیمی ممکن است ارائه Material Test Certificate موردنیاز باشد.
MTC میتواند اطلاعاتی مانند:
Heat Number
Chemical Composition
Mechanical Properties
Material Grade
و Traceability
را نشان دهد.
در صورت نیاز باید این الزامات قبل از خرید مشخص شوند.
مزایای ولدولت فورج استنلس استیل Class 3000
از مهمترین ویژگیهای این اتصال میتوان به موارد زیر اشاره کرد:
ایجاد Branch Connection مقاوم
ساختار Forged
مناسب برای خطوط پرفشار
قابلیت انتخاب SS304 و SS316
مقاومت مناسب در برابر خوردگی
مناسب برای خطوط Process
کاربرد در Drain و Vent
مناسب برای Chemical Injection
کاربرد در Sampling و Instrumentation
قابل استفاده در نفت، گاز و پتروشیمی
مناسب برای پالایشگاه و نیروگاه
امکان استفاده در خطوط بخار و صنایع شیمیایی
نکات مهم هنگام انتخاب ولدولت
برای انتخاب صحیح باید مشخصات زیر تعیین شوند:
Run Size
Branch Size
Class 3000
گرید F304 / F316 / F316L
ضخامت یا Schedule خط اصلی
ضخامت Branch Pipe
نوع سیال
فشار کاری
دمای کاری
استاندارد پروژه
مدارک فنی
و تعداد.
قیمت ولدولت فورج استنلس استیل 304 و 316 کلاس 3000
قیمت ولدولت فورج استنلس استیل 304 و 316 کلاس 3000 براساس سایز Run، سایز Branch، گرید متریال و مشخصات ساخت تعیین میشود.
مهمترین عوامل مؤثر بر قیمت عبارتاند از:
Run Size
Branch Size
F304، F316 یا F316L
وزن اتصال
کیفیت Forging
استاندارد ساخت
کیفیت ماشینکاری
کشور سازنده
MTC و Traceability
تعداد سفارش
و شرایط روز تأمین.
در مشخصات مشابه، مدلهای F316 و F316L معمولاً به دلیل ترکیب آلیاژی و مقاومت خوردگی بالاتر قیمت بیشتری نسبت به F304 دارند.
اطلاعات لازم برای استعلام هزینه
| مشخصات | اطلاعات موردنیاز |
|---|---|
| محصول | Forged Weldolet |
| کلاس | Class 3000 |
| متریال | SS304 / SS316 |
| گرید | F304 / F316 / F316L |
| Run Size | مشخص شود |
| Branch Size | مشخص شود |
| Run Schedule | مشخص شود |
| Branch Schedule | مشخص شود |
| فشار کاری | مشخص شود |
| دمای کاری | مشخص شود |
| سیال | مشخص شود |
| مدارک | در صورت نیاز |
| تعداد | مشخص شود |
راهنمای انتخاب اتصال انشعابی تقویتشده
برای ایجاد انشعاب از بدنهٔ خط اصلی به کار میرود. سایز لولهٔ اصلی و سایز خروجی، هر دو جزو مشخصات اصلی سفارش هستند.
نوع خروجی جوشی لببهلب، ساکتولد یا رزوهای را مشخص کنید. تناسب نشیمن اتصال با قطر خارجی لولهٔ اصلی و الزامات تقویت انشعاب باید بررسی شود.
جدول بازبینی مشخصات همین سفارش
| موضوع | اطلاعات و معیار تطبیق |
|---|---|
| گروه کالا | اتصالات فورج استنلس استیل |
| کارکرد مورد بررسی | اتصال انشعابی تقویتشده |
| متریال درجشده در عنوان | 304 / 316 |
| کلاس درجشده | Class 3000؛ فشار مجاز از شرایط همان استاندارد و مدل تعیین میشود |
| سایز هدر | مطابق مشخصات قلم انتخابی |
| سایز انشعاب | مطابق مشخصات قلم انتخابی |
| نوع خروجی | مطابق مشخصات قلم انتخابی |
| ضخامت دو خط | مطابق مشخصات قلم انتخابی |
مقایسهٔ مدلها و جلوگیری از انتخاب اشتباه
ولدولت و ساکولت از نظر نوع خروجی یکسان نیستند. درج عدد کلاس در یک عنوان تجاری نیز بهتنهایی تمام مشخصات ضخامت و انشعاب جوشی را تعیین نمیکند.
متریال ۳۰۴، ۳۱۶ و گریدهای کمکربن؛ انتخاب بر مبنای سرویس
برای انتخاب استنلس استیل، نام گرید باید همراه با نوع محصول و استاندارد متریال خوانده شود. نامهای مورد استفاده برای قطعهٔ فورج، ریختگی، میلگرد ماشینکاریشده یا اتصال شکلدادهشده الزاماً یکسان نیستند. استاندارد ساخت و گواهی همان کالا مشخص میکنند کدام نام و الزامات به سفارش مربوط است. درج عمومی ۳۰۴ یا ۳۱۶ به معنی یکسانبودن تمام قطعات داخلی یا اجزای مجموعه نیست.
در مقایسهٔ ۳۰۴ و ۳۱۶، وجود مولیبدن در خانوادهٔ ۳۱۶ یکی از تفاوتهای مهم ترکیب آلیاژی است؛ اما مناسببودن برای یک محیط خورنده باید با نوع ماده، غلظت، دما، آلودگی و شرایط توقف بررسی شود. عبارتهایی مانند «ضداسید مطلق» یا «بدون زنگزدگی در تمام شرایط» معیار فنی انتخاب نیستند. اگر سیال ترکیبی است، ترکیب واقعی و شرایط شستوشو نیز در بررسی لحاظ شود.
پسوند L به گرید کمکربن اشاره میکند. جایگزینی گرید معمولی و کمکربن باید با مشخصات پروژه و مدارک محموله هماهنگ باشد؛ شبیهبودن ظاهر یا نوشتهٔ روی بسته کافی نیست. برای قطعهٔ دارای جوش یا در تماس با محیط حساس، الزامات ساخت، مصرفی جوش و تمیزکاری نیز باید همزمان دیده شوند. در سفارش دقیق، گریدی که واقعاً موردنیاز است نوشته میشود، نه مجموعهای از گریدهای احتمالی.
در شیرها و مجموعههای ابزار دقیق، جنس بدنه تنها بخشی از انتخاب است. ساقه، فنر، سیت، پکینگ و آببندها ممکن است جنس یا محدودیت متفاوتی داشته باشند. سازگاری شیمیایی و حرارتی هر جزء در تماس با سیال باید از مدارک مدل مشخص شود. از روی جنس بدنه نمیتوان محدودهٔ مجاز همهٔ اجزای داخلی را نتیجه گرفت.
| موضوع بررسی | اطلاعات لازم | نتیجهٔ مورد انتظار |
|---|---|---|
| جنس بدنه | گرید کامل و نوع ساخت | تطبیق با مشخصات خرید و گواهی متریال |
| سرویس خورنده | نوع ماده، غلظت و دما | انتخاب آلیاژ بر اساس شرایط واقعی |
| اجزای آببندی | جنس سیت، پکینگ یا گسکت | تأیید سازگاری مجموعه، نه فقط بدنه |
| ردیابی | علامت قطعه و شماره ذوب یا بچ | امکان ارتباط کالا با مدارک همان محموله |
فشار، دما و محدودیت واقعی مجموعه
در این کالا، کلاس 3000 یک شناسهٔ ردهبندی است و نباید آن را فشار کاری ثابت برحسب PSI یا بار فرض کرد. فشار مجاز از جدول و شرایط مربوط به استاندارد، متریال و دمای همان مدل تعیین میشود. افزایش دما یا تغییر جنس میتواند نتیجهٔ انتخاب را عوض کند؛ مقایسهٔ دو کلاس تنها با عدد درجشده کامل نیست.
فشار طراحی، فشار کار عادی و فشار آزمون، سه دادهٔ یکسان نیستند. مشخصات خرید باید روشن کند هر عدد مربوط به چه شرایطی است. برای اتصال فلنجی، جنس و نوع گسکت، پیچومهره و الزامات مونتاژ نیز بخشی از بررسی مجموعه هستند.
شرایط ناپایدار مانند راهاندازی، توقف، ضربان، انبساط حرارتی یا اختلاف فشار زیاد نیز باید در دادههای طراحی دیده شوند. توصیهٔ یک مدل برای آب یا هوای عمومی، تأیید خودکار استفاده با بخار، گاز خطرناک یا مادهٔ شیمیایی نیست. اطلاعات سیال و شرایط واقعی باید در درخواست فنی درج شود.
سایز، آرایش مسیر و نوع اتصال
سایز را همراه با واحد و مبنای اندازهگیری بنویسید. سایز اسمی لوله، قطر خارجی تیوب و اندازهٔ رزوه، سه مفهوم متفاوتاند. در اتصال تبدیلی یا چنددهانه، ابعاد هر سمت یا هر مسیر باید جداگانه مشخص شود تا ترتیب دهانهها و آرایش نصب قابل تشخیص باشد.
در اتصال رزوهای، نام سیستم رزوه و نری یا مادگی بودن آن ضروری است. NPT و گونههای BSP را نباید تنها با ظاهر مشابه یا امکان چند دور بستهشدن یکسان فرض کرد. در اتصال تیوبی، تفاوت میلیمتر و اینچ و سازگاری مهره و فرول با سری بدنه بررسی میشود. در اتصال جوشی، ضخامت، پخ و هندسهٔ دو سمت نیز وارد انتخاب میشوند.
برای نصب روی تجهیز، پنل یا در فضای محدود، طول کلی، فاصلهٔ محورها، شعاع، فضای آچارگیری و دسترسی تعمیراتی را با نقشه مقایسه کنید. تغییر سایز یا افزودن تبدیل ممکن است آرایش و افت فشار را عوض کند. چنین تغییری باید در بررسی فنی ثبت شود، نه اینکه صرفاً برای جاافتادن قطعه در محل اجرا شود.
کاربرد در صنایع و مرز استفاده
این گروه میتواند بر اساس مدل انتخابی در مدارهای فرایندی، خدماتی، کنترل یا نمونهگیری بررسی شود. نام صنعتی مانند نفت، گاز، پتروشیمی، نیروگاه یا شیمیایی بهتنهایی شرایط سرویس را مشخص نمیکند؛ ترکیب سیال، دما، فشار و نقش واقعی قطعه در همان مدار باید معلوم باشد.
برای تماس مستقیم با محصول غذایی، دارویی یا مسیر با خلوص بالا، الزامات تمیزی، کیفیت سطح، قابلیت شستوشو و طراحی اتصال جداگانه بررسی میشوند. صرفاً استنلس استیل بودن یک قطعهٔ صنعتی به معنی بهداشتیبودن یا تأیید برای همهٔ این کاربردها نیست. در سرویس گاز، بخار یا مادهٔ خطرناک نیز تأیید مناسببودن همان مدل لازم است.
استانداردها و مدارک مرجع انتخاب
| مرجع یا مدرک | نقش در بررسی سفارش |
|---|---|
| MSS SP-97 | دامنهٔ اتصالهای انشعابی تقویتشده؛ جزئیات نوع خروجی و نقشهٔ سفارش بررسی شود. |
| استاندارد متریال | گرید و الزامات ساخت از مدارک همان اتصال انشعابی گرفته شود. |
نام استاندارد، بیان حوزهٔ بررسی است و به معنی گواهی انطباق تمام مدلهای این صفحه نیست. نسخه و الزامات الزامآور باید در سفارش مشخص شوند و مدرک همان کالای تحویلی با آنها تطبیق داده شود. برای محصول سفارشی، نقشه و مشخصات تأییدشده بخش تکمیلکنندهٔ درخواست هستند.
نصب، بازبینی و نگهداری
محل برش، شکل نشیمن و جزئیات جوش اتصال به خط اصلی باید مطابق نقشه و روش مصوب باشد. بازرسی موردنیاز برای جوش و سطح اتصال از مشخصات پروژه گرفته شود.
پیش از کار، شرایط ایزولاسیون، تخلیهٔ فشار و دما با دستور کار محل تأیید شود. قطعهای که برای تعمیر باز میشود ممکن است هنوز سیال یا فشار محبوس داشته باشد. روش اجرایی باید متناسب با نوع ماده و شرایط واقعی سیستم باشد؛ این راهنما جایگزین دستور نصب اختصاصی یا روش مصوب بهرهبرداری نیست.
در اتصال جوشی، روش جوشکاری، صلاحیت مجری، مصرفی جوش و بازرسی مطابق مشخصات پروژه تعیین میشوند. در اتصال رزوهای، نوع رزوه و آببند سازگار بررسی میشود. در فلنجها، وضعیت گسکت و روش سفتکردن پیچها مهم است. یک روش واحد برای این سه نوع اتصال قابل تعمیم نیست.
پس از مونتاژ، تمیزی مسیر، وضعیت تکیهگاهها و روش کنترل نشتی مطابق برنامهٔ راهاندازی بررسی شود. در استنلس استیل، ابزار و مواد تمیزکاری نباید آلودگی نامتناسب ایجاد کنند. تمیزکاری، اسیدشویی یا پسیواسیون فقط در صورت نیاز و با روش مناسب همان قطعه و مجموعه انجام میشود.
کنترل کیفیت، مدارک و ردیابی کالا
بازرسی تحویل از تطبیق نام، تعداد، کد و علائم شروع میشود و سپس ابعاد اتصال، وضعیت سطوح و مدارک بررسی میشوند. آسیب رزوه، تغییر شکل سوکت، صدمهٔ سطح فلنج، آلودگی داخلی یا نقص قطعات آببندی باید پیش از نصب مشخص شود. بستهبندی سالم بهتنهایی انطباق فنی تمام ویژگیهای سفارش را اثبات نمیکند.
گواهی متریال یا MTC، وقتی در سفارش الزام شده باشد، باید به محموله و شناسهٔ قابل ردیابی آن مربوط باشد. نام گرید، نتایج و شناسههای مدرک با علائم کالا بررسی میشوند. PMI برای بررسی ترکیب آلیاژی بر اساس روش آزمون به کار میرود؛ قابلیت روش برای تشخیص عناصر و گرید موردنظر باید متناسب با هدف بازرسی باشد.
گزارش متریال، گزارش آزمون فشار و تأییدیهٔ کاربرد، مدارک یکسانی نیستند. داشتن یکی از آنها جای دیگری را نمیگیرد. نوع آزمون، دامنه، معیار پذیرش و نیاز به حضور بازرس باید در مشخصات خرید تعیین شود. برای سفارش حساس، برنامهٔ بازرسی و مدارک قابل تحویل را پیش از نهاییشدن سفارش توافق کنید.
راهنمای سفارش، مقایسهٔ هزینه و تنظیم درخواست فنی
پیش از مقایسهٔ هزینه، شرح دو پیشنهاد باید از نظر نوع کالا، سایز، متریال، اتصال و مدارک یکسان شود. هزینه کمتر برای قطعهای با گرید، آببند یا استاندارد متفاوت، مقایسهٔ مستقیم همان سفارش نیست. تعداد، شرایط بستهبندی، مدارک همراه و محل تحویل نیز در نتیجهٔ استعلام اثر دارند.
اگر سفارش جایگزینی قطعهٔ موجود است، تصویر خوانای پلاک و علائم، کد مدل، نقشه یا ابعاد اندازهگیریشده را همراه درخواست بفرستید. عکس کلی برای تشخیص قطعی سایز، گرید یا فشار کافی نیست. در صورت نیاز به معادل، ویژگیهای الزامی و موارد قابل تغییر باید پیش از پیشنهاد جایگزین روشن باشند.
موجودی و زمان تأمین هر ترکیب مدل و سایز جداگانه بررسی میشود. ذکر یک خانواده یا برند در سایت به معنی موجودبودن تمام اندازهها یا داشتن همهٔ تأییدیهها نیست. در درخواست پروژهای، نسخهٔ استاندارد موردنیاز و مدارکی مانند گواهی متریال یا گزارش آزمون را از ابتدا مشخص کنید.
جدول اطلاعات موردنیاز برای سفارش
| مشخصهٔ سفارش | نحوهٔ تعیین |
|---|---|
| نام کالا | لدولت فورج استنلس استیل 304 و 316 کلاس 3000 |
| سایز هدر | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| سایز انشعاب | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| نوع خروجی | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| ضخامت دو خط | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| گرید | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| نقشهٔ اتصال | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| شرایط سرویس | سیال، فشار و دمای طراحی، شرایط نصب و الزامات بهرهبرداری |
| تعداد و مدارک | تعداد هر قلم، مدارک الزامی و محل تحویل |
شرح درخواست را بر اساس همین جدول کامل کنید. برای بررسی فنی و دریافت پیشنهاد از پترو صنعت پارس پاسارگاد، اطلاعات ناقص را پیش از مقایسهٔ نهایی تکمیل کنید؛ مقدار سایز، ظرفیت یا فشار از روی یک نمونهٔ فرضی برای سفارش واقعی انتخاب نمیشود.
پرسشهای تکمیلی برای نهاییکردن انتخاب
آیا نام محصول برای صدور سفارش کافی است؟
خیر. نوع خروجی جوشی لببهلب، ساکتولد یا رزوهای را مشخص کنید. تناسب نشیمن اتصال با قطر خارجی لولهٔ اصلی و الزامات تقویت انشعاب باید بررسی شود.
کدام مشخصات در مقایسهٔ دو مدل تعیینکنندهاند؟
ولدولت و ساکولت از نظر نوع خروجی یکسان نیستند. درج عدد کلاس در یک عنوان تجاری نیز بهتنهایی تمام مشخصات ضخامت و انشعاب جوشی را تعیین نمیکند.
آیا از روی عکس میتوان گرید و فشار مجاز را مشخص کرد؟
عکس برای تشخیص اولیهٔ شکل مفید است، اما گرید، حدود کار و جزئیات ابعاد باید با علائم، کد مدل و مدارک مربوط تأیید شوند.
برای جایگزینی قطعهٔ موجود چه چیزی لازم است؟
کد و مشخصات قطعهٔ قبلی، نقشه یا ابعاد، شرایط سیال و الزامات اتصال را اعلام کنید. معادل باید بر اساس ویژگیهای الزامآور بررسی شود، نه صرفاً شباهت ظاهری.
چه مدارکی همراه درخواست اعلام شوند؟
مدارک متریال، آزمون و تأییدیهٔ کاربرد را جداگانه مشخص کنید. نوع و دامنهٔ هر مدرک باید به همین مدل و محموله مربوط باشد.
برای استعلام دقیق چه اطلاعاتی ارسال شود؟
سایز هدر؛ سایز انشعاب؛ نوع خروجی؛ ضخامت دو خط؛ گرید؛ نقشهٔ اتصال؛ سیال، فشار و دمای طراحی، تعداد و مدارک موردنیاز را نیز اعلام کنید.
پرسشهای متداول
ولدولت چیست؟
یک اتصال انشعابی فورج است که روی Pipe اصلی نصب میشود و برای ایجاد Branch Connection استفاده میشود.
Class 3000 یعنی فشار دقیقاً 3000 PSI؟
خیر. فشار مجاز واقعی به متریال، سایز، دما و شرایط طراحی سیستم بستگی دارد.
تفاوت F304 و F316 چیست؟
F316 به دلیل وجود مولیبدن در بسیاری از محیطهای خورنده مقاومت بیشتری نسبت به F304 دارد.
تفاوت Weldolet و Sockolet چیست؟
Weldolet برای Branch جوشی و Sockolet برای اتصال Socket Weld در سمت Branch طراحی میشود.
تفاوت Weldolet و Threadolet چیست؟
Threadolet دارای رزوه داخلی برای اتصال Branch است، اما Weldolet برای اتصال جوشی استفاده میشود.
آیا ولدولت جای Tee را میگیرد؟
در برخی طراحیها بله، اما انتخاب میان Tee و Weldolet باید براساس Layout، سایز Branch و Piping Specification انجام شود.
آیا برای خطوط بخار مناسب است؟
در صورت تطابق متریال، فشار، دما و مشخصات پروژه با Steam Service قابل استفاده است.
آیا برای Chemical Injection مناسب است؟
بله، ایجاد Branch برای Chemical Injection یکی از کاربردهای رایج Oletها است.
آیا MTC قابل ارائه است؟
در سفارشهای پروژهای میتوان نیاز به MTC و Traceability را از ابتدا مشخص کرد.
برای سفارش چه اطلاعاتی لازم است؟
حداقل Run Size، Branch Size، Class 3000، گرید 304 یا 316، Schedule خط و تعداد باید اعلام شوند.
سفارش ولدولت فورج استنلس استیل 304 و 316 کلاس 3000
پترو صنعت پارس پاسارگاد انواع ولدولت فورج استنلس استیل 304 و 316 کلاس 3000 را در ترکیبهای سایزی مختلف برای خطوط پایپینگ فشارقوی تأمین میکند.
مدلهای F304، F316 و F316L متناسب با سایز Run و Branch و مشخصات فنی پروژه برای ایجاد انشعابهای صنعتی قابل انتخاب هستند.
این محصولات در صنایع نفت و گاز، پالایشگاه، پتروشیمی، نیروگاه، صنایع شیمیایی، خطوط بخار، سیستمهای Process و Utility، Drain، Vent، Chemical Injection، Sampling و Instrumentation کاربرد دارند.
جمعبندی
ولدولت فورج استنلس استیل 304 و 316 کلاس 3000 یک اتصال تخصصی برای ایجاد انشعاب مقاوم و مهندسیشده روی خطوط پایپینگ پرفشار است. ساختار Forged، امکان انتخاب گریدهای F304، F316 و F316L و طراحی متناسب با Run و Branch باعث شده این محصول در پروژههای نفت، گاز و صنایع فرایندی کاربرد گستردهای داشته باشد.
برای انتخاب صحیح باید سایز Run و Branch، Class 3000، گرید متریال، Schedule لوله، نوع سیال، فشار و دمای کاری و الزامات فنی پروژه بهصورت همزمان بررسی شوند.
مشاوره تخصصی و استعلام هزینه
برای مشاوره رایگان، انتخاب سایز Run و Branch مناسب ولدولت کلاس 3000، بررسی گرید F304، F316 یا F316L، تطبیق اتصال با Schedule لوله و شرایط کاری، دریافت کاتالوگ فنی و پیشفاکتور فوری با کارشناسان تخصصی پترو صنعت پارس پاسارگاد در ارتباط باشید.
کارشناسان مجموعه با بررسی سایز خط اصلی، سایز انشعاب، فشار و دمای کاری، نوع سیال، متریال پایپینگ و الزامات جوشکاری پروژه شما را در انتخاب دقیق ولدولت فورج استنلس استیل فشارقوی راهنمایی میکنند.
دستهبندی این محصول: اتصالات فشار قوی استنلس استیل کلاس 3000
محصولات همگروه برای مقایسهٔ مشخصات
- سهراهی تبدیلی فورج استنلس استیل 304 و 316 کلاس 3000 ساکت ولد
- بوشن فورج استنلس استیل 304 و 316 کلاس 3000 ساکت ولد
- نیمبوشن فورج استنلس استیل 304 و 316 کلاس 3000 ساکت ولد
- سوئیچ نیپل فورج استنلس استیل 304 و 316 کلاس 3000 ساکت ولد
- ساکولت فورج استنلس استیل 304 و 316 کلاس 3000
- زانو 90 درجه استنلس استیل کلاس 3000
برای دریافت لیست قیمت متناسب با سفارش، سایزها و تعداد موردنیاز را مشخص کنید.
مشاورهٔ فنی و سفارش لدولت فورج استنلس استیل 304 و 316 کلاس 3000 از پترو صنعت پارس پاسارگاد
کارشناسان پترو صنعت پارس پاسارگاد آمادهاند با بررسی مشخصات فنی و شرایط کاری پروژه، شما را در انتخاب لدولت فورج استنلس استیل 304 و 316 کلاس 3000 متناسب با نیازتان همراهی کنند. برای انتخاب دقیق، اطلاعاتی مانند کاربرد، سایز، متریال، فشار و دمای کاری، نوع اتصال و مدارک موردنیاز را با کارشناسان ما در میان بگذارید تا گزینههای قابل تأمین بر اساس درخواست شما بررسی شوند.
برای استعلام هزینه روز، بررسی موجودی، دریافت مشاورهٔ تخصصی و ثبت سفارش، مشخصات کالا و تعداد موردنیاز را برای تیم فروش پترو صنعت پارس پاسارگاد ارسال کنید. با مشاوران شرکت تماس بگیرید.
راهنمای استعلام و ثبت درخواست
برای خرید این محصول، نام کامل یا کد کالا، مشخصات فنی و تعداد موردنیاز را در فرم درخواست درج کنید تا انتخاب پیشنهادی با نیاز پروژه تطبیق داده شود.
برای بررسی قیمت، مشخصات و مقدار سفارش را همراه با مدارک درخواستی اعلام کنید؛ مقایسه پیشنهادها باید با شرایط فنی، اقلام همراه و محل تحویل یکسان انجام شود.
امکان تأمین و زمان تحویل هر مدل پس از بررسی درخواست مشخص میشود. پیش از نهاییکردن سفارش، موجودی، برند پیشنهادی و شرایط ارسال را با کارشناسان پترو صنعت پارس پاسارگاد هماهنگ کنید.
برای اطلاع از شرایط فروش و هماهنگی صدور پیشنهاد، اطلاعات پروژه و شیوهٔ تحویل موردنظر را با کارشناسان شرکت در میان بگذارید؛ مشخصات سفارش باید در پیشنهاد نهایی روشن باشد.
برای دریافت لیست قیمت متناسب با درخواست، سایز یا مدل و تعداد هر ردیف را جداگانه در فرم وارد کنید تا اقلام قابل ارائه بررسی شوند. با مشاوران شرکت تماس بگیرید.

