

 موجودی کامل تحویل فوری از انبار تهران
به دلیل تنوع محصولات ، پاسخگویی تلفنی امکانپذیر نیست.استعلام قیمت فقط از طریق واتساپ و روبیکا با شماره همراه :09127020510

02133956626پشتیبانی 24/7
 موجودی کامل تحویل فوری از انبار تهران
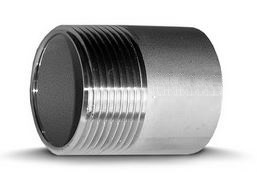
قیمت سردنده استنلس استیل رده 40 | مشخصات فنی، سایزبندی و کاربرد در خطوط پایپینگ صنعتی سردنده استنلس استیل رده 40 یا Stainless Steel Pipe Nipple قطعهای کوتاه از لوله است که معمولاً برای ایجاد اتصال بین شیرآلات، فیتینگها و سایر اجزای پایپینگ مورد استفاده قرار میگیرد. وجود رزوه در یک یا دو سر قطعه، امکان ایجاد اتصال بازشونده را در بخشهایی از خط فراهم میکند که استفاده از لوله کامل یا اتصال جوشی مستقیم مناسب نیست. یکی از مزیتهای سردنده، کاهش فضای مورد نیاز برای اتصال تجهیزات است. این قطعه در نقاط فشرده پایپینگ، ورودی و خروجی شیرآلات، گیجها، تجهیزات جانبی و مجموعههای مونتاژی کاربرد دارد و طول آن میتواند براساس نیاز سیستم انتخاب شود. رده 40 مشخصکننده سری ضخامت دیواره است و مقدار واقعی Wall Thickness با سایز سردنده تغییر میکند. برای انتخاب صحیح باید قطر اسمی، طول قطعه و نوع رزوه بررسی شود. رزوههای مورد استفاده نیز باید دقیقاً مطابق استاندارد اتصال تجهیزات مقابل انتخاب شوند تا مونتاژ و آببندی بهدرستی انجام شود. سردنده استنلس استیل میتواند در گریدهای 304 و 316 عرضه شود. گرید 304 برای بسیاری از سرویسهای صنعتی عمومی کاربرد دارد، در حالی که 316 به دلیل ترکیب آلیاژی متفاوت، برای برخی محیطهای خورنده گزینه مناسبتری محسوب میشود. انتخاب بین این دو متریال باید براساس سیال، دما و شرایط محیطی خط انجام گیرد. این اتصال در سیستمهای نفت و گاز، پتروشیمی، تأسیسات کارخانهای، خطوط آب و سیالات فرایندی، تجهیزات ابزار دقیق و شبکههای پایپینگ استنلس استیل کاربرد دارد. هنگام سفارش بهتر است سایز، طول، SCH 40، گرید 304 یا 316 و نوع رزوه بهطور کامل اعلام شود. قیمت سردنده استنلس استیل رده 40 با توجه به سایز، طول، گرید متریال، نوع رزوه، تعداد سفارش و سازنده متفاوت است؛ بنابراین برای دریافت قیمت دقیق، مشخصات کامل سردنده مورد نیاز پروژه باید تعیین شود.
سردنده استنلس استیل رده 40 یکی از اتصالات کاربردی در سیستمهای پایپینگ صنعتی است که برای ایجاد اتصال رزوهای در انتهای خطوط، اتصال تجهیزات، شیرآلات، اتصالات دندهای و بخشهایی از خطوط Utility و Process استفاده میشود. این قطعه معمولاً از یک بخش لولهای با ضخامت مشخص و یک سر رزوهشده تشکیل شده و بسته به طراحی میتواند در سایزها، طولها و گریدهای مختلف استنلس استیل عرضه شود.
استفاده از متریال 304، 304L، 316 و 316L باعث شده سردنده استنلس استیل در محیطهایی که مقاومت در برابر خوردگی، رطوبت و برخی مواد شیمیایی اهمیت دارد، نسبت به نمونههای فولادی کربنی مزیت داشته باشد. رده SCH 40 نیز به ضخامت دیواره بخش لولهای اشاره دارد و باید با Pipe Schedule و مشخصات پروژه هماهنگ شود.
قیمت سردنده استنلس استیل رده 40 براساس سایز، طول، گرید متریال، نوع رزوه، ضخامت، روش ساخت، کیفیت ماشینکاری، برند، موجودی و مقدار سفارش تعیین میشود و برای استعلام دقیق، اعلام فقط عبارت «سردنده استیل» کافی نیست.
| مشخصه | توضیحات |
|---|---|
| نام محصول | Stainless Steel Threaded Nipple / Pipe Nipple |
| نام فارسی | سردنده استنلس استیل |
| رده ضخامت | SCH 40 |
| گریدهای رایج | 304 / 304L / 316 / 316L |
| نوع اتصال | رزوهای |
| نوع رزوه | NPT / BSPT / BSPP طبق سفارش |
| ساختار | یک سر یا دو سر رزوه طبق مدل |
| سایزبندی | متنوع |
| طول | استاندارد یا سفارشی |
| کاربرد | اتصال تجهیزات و خطوط رزوهای |
| صنایع | نفت، گاز، پتروشیمی، پالایشگاه و تأسیسات صنعتی |
سردنده یا Pipe Nipple قطعهای لولهای کوتاه است که یک یا دو انتهای آن رزوه شده و برای اتصال تجهیزات رزوهای به Pipeline استفاده میشود.
در مدلهای صنعتی، این قطعه میتواند میان:
Valve
Fitting
Gauge
Regulator
Manifold
Strainer
و سایر تجهیزات رزوهای
قرار گیرد.
یکی از اشتباهات رایج، یکسان دانستن سردنده و مغزی است.
در بازار ممکن است این اصطلاحات گاهی بهجای هم استفاده شوند، اما از نظر ساختار میتوان تفاوتهایی در طول، شکل بدنه و نوع اتصال مشاهده کرد.
مغزی معمولاً اتصال کوتاهتر و فشردهتری است که دو سر آن Male Thread دارد، در حالی که سردنده میتواند طول بیشتری داشته باشد و از Pipe یا Tube با ضخامت مشخص تولید شود.
یک سردنده معمولاً شامل:
بخش Pipe Body
رزوه Male
سطح خارجی
و End Preparation
است.
در بعضی مدلها دو سر رزوه هستند و در برخی کاربردهای خاص ممکن است یک سر رزوه و سر دیگر برای اتصال متفاوت در نظر گرفته شود.
Schedule 40 یک رده ضخامت برای Pipe است.
این عدد به معنی:
40 بار
40 PSI
یا ضخامت 40 میلیمتر
نیست.
Wall Thickness واقعی با Size تغییر میکند.
ضخامت دیواره روی:
استحکام مکانیکی
Pressure Capability
وزن
رزوهکاری
و سازگاری با Pipeline
اثر دارد.
اگر سردنده از Pipe با ضخامت نامناسب تولید شده باشد، ممکن است Strength و Thread Engagement مطلوبی نداشته باشد.
| ویژگی | SCH 40 | SCH 80 |
|---|---|---|
| ضخامت | کمتر | بیشتر |
| وزن | کمتر | بیشتر |
| قطر داخلی | بیشتر | کمتر |
| قیمت | اقتصادیتر | بالاتر |
| کاربرد | عمومی صنعتی | سرویسهای سنگینتر |
| رزوهکاری | مناسب | Body ضخیمتر |
خیر.
اگر پروژه SCH 40 را تعیین کرده باشد، استفاده از SCH 80 میتواند باعث افزایش وزن، کاهش ID و هزینه بیشتر شود.
انتخاب باید مطابق Design باشد.
Stainless Steel 304 یکی از گریدهای رایج برای سردندههای صنعتی است.
مزایای آن:
مقاومت مناسب در برابر خوردگی عمومی
قابلیت ماشینکاری و رزوهزنی خوب
قابلیت جوشکاری
و قیمت اقتصادیتر نسبت به 316.
316 به دلیل وجود Molybdenum در بسیاری از محیطها مقاومت خوردگی بهتری نسبت به 304 دارد.
این ویژگی در سرویسهای:
مرطوب
شیمیایی
کلرایدی
و Process
اهمیت دارد.
| ویژگی | 304 | 316 |
|---|---|---|
| مقاومت خوردگی عمومی | خوب | بالاتر |
| مولیبدن | ندارد | دارد |
| محیط کلرایدی | محدودتر | بهتر |
| قیمت | کمتر | بیشتر |
| کاربرد عمومی | بسیار مناسب | مناسب |
| سرویس خورندهتر | نیاز به بررسی | مناسبتر |
نسخههای L دارای Carbon پایینتر هستند و در بسیاری از سیستمهای جوشی کاربرد بیشتری دارند.
اگر سردنده قرار است به بخش جوشی متصل شود یا Project Specification گرید Low Carbon را الزام کرده باشد، این موضوع باید در سفارش مشخص شود.
مهمترین انواع Thread شامل:
NPT
BSPT
BSPP
هستند.
نوع رزوه باید دقیقاً با اتصال مقابل هماهنگ باشد.
NPT مخفف National Pipe Taper Thread است.
این رزوه مخروطی بوده و در سیستمهای صنعتی بسیار رایج است.
آببندی در NPT معمولاً با درگیری رزوه و Sealant مناسب انجام میشود.
BSPT نیز رزوه مخروطی است اما Geometry و Standard آن با NPT متفاوت است.
BSPP رزوه موازی است و آببندی آن معمولاً فقط از خود Thread انجام نمیشود و ممکن است نیاز به Gasket یا Seal مناسب داشته باشد.
خیر.
Pitch، زاویه Thread و Geometry متفاوت هستند.
اتصال اجباری آنها میتواند باعث:
Thread Damage
Leakage
و درگیری ناقص
شود.
سردندهها در سایزهای مختلف تولید میشوند.
سایزهای رایج میتوانند شامل:
1/8"
1/4"
3/8"
1/2"
3/4"
1"
1-1/4"
1-1/2"
2"
و سایزهای بالاتر باشند.
موجودی دقیق باید براساس پروژه استعلام شود.
یکی از مشخصات مهمی که در خرید نادیده گرفته میشود، Length است.
دو سردنده با Size و Material یکسان اما Length متفاوت، وزن و قیمت متفاوتی دارند.
سردنده کوتاه برای اتصال مستقیم و فشرده مناسب است.
سردنده بلندتر برای ایجاد فاصله میان Equipment و Pipeline یا عبور از Wall/Structure کاربرد دارد.
Close Nipple نوعی Nipple بسیار کوتاه است که بخش زیادی از طول آن رزوه شده است.
این نوع اتصال در فضاهای بسیار محدود استفاده میشود.
Long Nipple طول بیشتری دارد و امکان ایجاد فاصله میان دو تجهیز رزوهای را فراهم میکند.
Hex Nipple دارای بخش ششگوش در وسط است تا با آچار راحتتر Tighten شود.
این قطعه از نظر ظاهری با Pipe Nipple ساده متفاوت است.
سردنده لولهای معمولاً Body استوانهای دارد.
Hex Nipple دارای Wrench Flat یا Hexagonal Body است.
هر دو میتوانند Male Thread داشته باشند، اما Design متفاوت است.
سردنده Stainless Steel در:
Drain Line
Vent Line
Sample Connection
Instrument Connection
و Utility Piping
کاربرد دارد.
در Gas Service کیفیت Thread و Seal بسیار مهم است.
موارد مهم:
Thread Engagement
Sealant
Material
Pressure Rating
و Leak Test
هستند.
در واحدهای پتروشیمی از سردنده در:
Instrumentation
Chemical Injection
Utility Systems
Drain
Vent
و تجهیزات رزوهای
استفاده میشود.
در پالایشگاهها سردنده برای اتصال:
Valve
Gauge
Regulator
Filter
و تجهیزات Small Bore
کاربرد فراوان دارد.
یکی از حوزههای مهم مصرف سردنده، Instrumentation است.
این قطعه میتواند بین:
Pressure Gauge
Needle Valve
Manifold
Regulator
و Process Connection
قرار گیرد.
در Water Service نیز Stainless Steel Nipple میتواند برای اتصال تجهیزات رزوهای استفاده شود.
نوع Grade باید با Water Chemistry سازگار باشد.
در Chemical Service گرید 316 معمولاً در بسیاری از محیطها گزینه مناسبتری نسبت به 304 است.
اما نوع ماده، غلظت و Temperature باید بررسی شوند.
Pressure Rating فقط از روی SCH 40 تعیین نمیشود.
عوامل مؤثر:
Size
Wall Thickness
Material
Temperature
Thread Geometry
و Design Standard
هستند.
میزان درگیری Thread اهمیت زیادی دارد.
درگیری کم میتواند باعث:
کاهش Strength
Leakage
و آسیب رزوه
شود.
Tightening بیش از حد میتواند:
رزوه را خراب کند
Body را تحت Stress قرار دهد
و حتی در سایزهای کوچک باعث Crack شود.
Cross Threading زمانی رخ میدهد که رزوه نر و ماده بهصورت کج درگیر شوند.
این مشکل میتواند Thread را غیرقابل استفاده کند.
در اتصال NPT ممکن است از Sealant مناسب استفاده شود.
انتخاب Sealant باید با:
Fluid
Temperature
Pressure
و Material
سازگار باشد.
PTFE Tape در بسیاری از خطوط عمومی استفاده میشود.
اما در همه Processها مجاز نیست.
در Oxygen Service یا Chemicalهای خاص باید Compatibility بررسی شود.
Thread باکیفیت باید:
Profile صحیح
Pitch دقیق
سطح تمیز
عدم Burr
و Depth مناسب
داشته باشد.
برای کنترل رزوه میتوان از Gauge مناسب استفاده کرد.
این موضوع در اتصالات پروژهای اهمیت زیادی دارد.
سطح خارجی سردنده باید بدون:
Crack
Pit شدید
Dent
و Damage
باشد.
در Stainless Steel، آلودگی سطح با ذرات آهن نیز باید کنترل شود.
تماس با ابزار یا Grinding Dust فولاد کربنی میتواند روی Stainless Steel لکههای زنگ ایجاد کند.
ابزار مناسب Stainless Steel بهتر است جداگانه استفاده شود.
اگر سردنده از Pipe تولید شده باشد، Construction Pipe اولیه میتواند اهمیت داشته باشد.
در سفارش پروژهای باید در صورت نیاز مشخص شود که Nipple از Seamless Pipe تولید شده است.
همه مدلها لزوماً Forged نیستند.
برخی Pipe Nippleها از Pipe بریده و رزوهکاری میشوند.
Hex Nipple یا Fittingهای خاص ممکن است ساختار Forged داشته باشند.
| ویژگی | Pipe Nipple | Forged Nipple |
|---|---|---|
| ساخت | از Pipe | Forging / Machining |
| Body | لولهای | فشردهتر |
| طول | متنوع | معمولاً کوتاهتر |
| کاربرد | اتصال خط | Fitting فشار قوی |
| شکل | استوانهای | ممکن است Hex داشته باشد |
بسته به Size و Manufacturer ممکن است اطلاعاتی مانند:
Material
Size
Thread Type
Schedule
و Manufacturer
روی قطعه یا بستهبندی درج شوند.
در سفارشهای پروژهای Traceability متریال اهمیت دارد.
در صورت الزام، Heat Number باید با MTC قابل تطبیق باشد.
Material Test Certificate مدرکی برای مشخصات متریال است.
اطلاعات آن میتواند شامل:
Material Grade
Chemical Composition
Mechanical Properties
Heat Number
و Standard
باشد.
در Stainless Steel 304 و 316 ممکن است برای تأیید Grade از PMI استفاده شود.
ظاهر این دو Grade بسیار شبیه است و تشخیص چشمی کافی نیست.
مراحل کلی نصب:
بررسی Size
بررسی Thread
تمیز کردن رزوه
اعمال Sealant مجاز
شروع اتصال با دست
Tightening کنترلشده
و Leak Test.
رزوه باید ابتدا چند دور بدون ابزار بسته شود.
اگر از ابتدا گیر کند، احتمال Cross Threading وجود دارد.
ابزار باید طوری استفاده شود که به سطح Stainless Steel و Thread آسیب غیرضروری وارد نشود.
سردنده نباید برای کشیدن دو تجهیز Misaligned به سمت یکدیگر استفاده شود.
این کار میتواند Stress اضافی به Thread وارد کند.
در خطوط دارای Vibration، Nippleهای بلند و تجهیزات سنگین باید با احتیاط نصب شوند.
Vibration میتواند در Root Thread Fatigue ایجاد کند.
اگر Gauge، Valve یا Instrument سنگین روی سردنده نصب شود، Bending Load افزایش مییابد.
Support مستقل ممکن است لازم باشد.
بارگذاری سیکلی در نزدیکی Thread Root میتواند باعث Crack شود.
این موضوع در نزدیکی Compressor و Pump اهمیت بیشتری دارد.
هزینه این محصول به عوامل مختلف وابسته است:
Size
Length
Grade
Schedule
Thread Type
Construction
Manufacturer
Origin
Quantity
و Certificate.
با افزایش قطر، وزن و Material افزایش مییابد.
در نتیجه هزینه نیز معمولاً بیشتر میشود.
سردنده 100 میلیمتری و 300 میلیمتری در سایز مشابه وزن متفاوتی دارند.
Length یکی از پارامترهای مهم هزینه است.
316 و 316L معمولاً نسبت به 304 و 304L هزینه بیشتری دارند.
نوع Thread و کیفیت Machining میتواند روی هزینه تأثیر بگذارد.
هزینه Stainless Steel تحت تأثیر:
Nickel
Molybdenum
نرخ ارز
موجودی
و هزینه تولید
تغییر میکند.
| مشخصه | اطلاعات مورد نیاز |
|---|---|
| محصول | Stainless Steel Pipe Nipple |
| Grade | 304 / 304L / 316 / 316L |
| Size | مشخص شود |
| Schedule | SCH 40 |
| Length | مشخص شود |
| Thread | NPT / BSPT / BSPP |
| تعداد سر رزوه | یک سر / دو سر |
| Construction | طبق پروژه |
| Quantity | مشخص شود |
| MTC | در صورت نیاز |
Stainless Steel Pipe Nipple
Grade: 316L
Size: 1"
Schedule: SCH 40
Length: 150 mm
Thread: NPT Male × Male
Construction: Seamless Pipe
MTC: Required
Quantity: 50 PCS
اعلام فقط سایز
مشخص نکردن Length
مشخص نکردن Grade
عدم اعلام NPT یا BSP
اشتباه گرفتن سردنده با Hex Nipple
عدم توجه به SCH 40
و خرید بدون بررسی کیفیت Thread.
گرید را براساس سیال انتخاب کنید: 304 برای بسیاری از سرویسهای عمومی و 316 برای محیطهای خورندهتر قابل بررسی است.
نوع رزوه را حتماً مشخص کنید: NPT و BSP قابل جایگزینی مستقیم نیستند.
طول را دقیق اعلام کنید: Length روی نصب و هزینه اثر مستقیم دارد.
Schedule را کنترل کنید: SCH 40 باید با Line Specification هماهنگ باشد.
سطح Thread را بررسی کنید: رزوه آسیبدیده میتواند Leakage ایجاد کند.
MTC را در پروژههای حساس درخواست کنید: Traceability متریال اهمیت دارد.
در خطوط لرزشی از Nipple بسیار بلند بدون Support استفاده نکنید.
برای ارتباط دو اتصال یا ایجاد سر رزوهای در مسیر استفاده میشود. شکل بدنه، طول و مشخصات هر دو انتها در سفارش تعیینکننده است.
نوع نیپل، طول کلی، طول رزوه، سایز هر سر و ضخامت بدنه را بررسی کنید. نیپل ششگوش، لولهای و تبدیلی از نظر محل آچارگیری و ابعاد یکسان نیستند.
| موضوع | اطلاعات و معیار تطبیق |
|---|---|
| گروه کالا | اتصالات جوشی استنلس استیل |
| کارکرد مورد بررسی | مغزی، سردنده یا نیپل |
| متریال درجشده در عنوان | گرید دقیق مطابق کد مدل و مدارک سفارش تعیین شود |
| ردهٔ درجشده | SCH 40؛ ضخامت و ابعاد واقعی نیز بررسی شود |
| شکل نیپل | مطابق مشخصات قلم انتخابی |
| طول | مطابق مشخصات قلم انتخابی |
| سایز و اتصال هر دو سر | مطابق مشخصات قلم انتخابی |
| ضخامت | مطابق مشخصات قلم انتخابی |
سردنده با یک سمت جوشی و یک سمت رزوهای، با نیپل دو سر رزوه تفاوت دارد. در نیپل تبدیلی نیز دو سایز و جهت نصب باید روشن باشند.
برای انتخاب استنلس استیل، نام گرید باید همراه با نوع محصول و استاندارد متریال خوانده شود. نامهای مورد استفاده برای قطعهٔ فورج، ریختگی، میلگرد ماشینکاریشده یا اتصال شکلدادهشده الزاماً یکسان نیستند. استاندارد ساخت و گواهی همان کالا مشخص میکنند کدام نام و الزامات به سفارش مربوط است. درج عمومی ۳۰۴ یا ۳۱۶ به معنی یکسانبودن تمام قطعات داخلی یا اجزای مجموعه نیست.
در مقایسهٔ ۳۰۴ و ۳۱۶، وجود مولیبدن در خانوادهٔ ۳۱۶ یکی از تفاوتهای مهم ترکیب آلیاژی است؛ اما مناسببودن برای یک محیط خورنده باید با نوع ماده، غلظت، دما، آلودگی و شرایط توقف بررسی شود. عبارتهایی مانند «ضداسید مطلق» یا «بدون زنگزدگی در تمام شرایط» معیار فنی انتخاب نیستند. اگر سیال ترکیبی است، ترکیب واقعی و شرایط شستوشو نیز در بررسی لحاظ شود.
پسوند L به گرید کمکربن اشاره میکند. جایگزینی گرید معمولی و کمکربن باید با مشخصات پروژه و مدارک محموله هماهنگ باشد؛ شبیهبودن ظاهر یا نوشتهٔ روی بسته کافی نیست. برای قطعهٔ دارای جوش یا در تماس با محیط حساس، الزامات ساخت، مصرفی جوش و تمیزکاری نیز باید همزمان دیده شوند. در سفارش دقیق، گریدی که واقعاً موردنیاز است نوشته میشود، نه مجموعهای از گریدهای احتمالی.
در شیرها و مجموعههای ابزار دقیق، جنس بدنه تنها بخشی از انتخاب است. ساقه، فنر، سیت، پکینگ و آببندها ممکن است جنس یا محدودیت متفاوتی داشته باشند. سازگاری شیمیایی و حرارتی هر جزء در تماس با سیال باید از مدارک مدل مشخص شود. از روی جنس بدنه نمیتوان محدودهٔ مجاز همهٔ اجزای داخلی را نتیجه گرفت.
| موضوع بررسی | اطلاعات لازم | نتیجهٔ مورد انتظار |
|---|---|---|
| جنس بدنه | گرید کامل و نوع ساخت | تطبیق با مشخصات خرید و گواهی متریال |
| سرویس خورنده | نوع ماده، غلظت و دما | انتخاب آلیاژ بر اساس شرایط واقعی |
| اجزای آببندی | جنس سیت، پکینگ یا گسکت | تأیید سازگاری مجموعه، نه فقط بدنه |
| ردیابی | علامت قطعه و شماره ذوب یا بچ | امکان ارتباط کالا با مدارک همان محموله |
عبارت ردهٔ 40 به ردهٔ ضخامت اشاره دارد و بهتنهایی فشار مجاز سیستم را تعیین نمیکند. قطر، ضخامت واقعی، جنس، روش ساخت و الزامات طراحی باید همراه هم بررسی شوند. ردهٔ یک اتصال نیز باید با مشخصات لوله و جزئیات محل اتصال تطبیق داشته باشد.
فشار طراحی، فشار کار عادی و فشار آزمون، سه دادهٔ یکسان نیستند. مشخصات سفارش باید روشن کند هر عدد مربوط به چه شرایطی است. برای اتصال فلنجی، جنس و نوع گسکت، پیچومهره و الزامات مونتاژ نیز بخشی از بررسی مجموعه هستند.
شرایط ناپایدار مانند راهاندازی، توقف، ضربان، انبساط حرارتی یا اختلاف فشار زیاد نیز باید در دادههای طراحی دیده شوند. توصیهٔ یک مدل برای آب یا هوای عمومی، تأیید خودکار استفاده با بخار، گاز خطرناک یا مادهٔ شیمیایی نیست. اطلاعات سیال و شرایط واقعی باید در درخواست فنی درج شود.
سایز را همراه با واحد و مبنای اندازهگیری بنویسید. سایز اسمی لوله، قطر خارجی تیوب و اندازهٔ رزوه، سه مفهوم متفاوتاند. در اتصال تبدیلی یا چنددهانه، ابعاد هر سمت یا هر مسیر باید جداگانه مشخص شود تا ترتیب دهانهها و آرایش نصب قابل تشخیص باشد.
در اتصال رزوهای، نام سیستم رزوه و نری یا مادگی بودن آن ضروری است. NPT و گونههای BSP را نباید تنها با ظاهر مشابه یا امکان چند دور بستهشدن یکسان فرض کرد. در اتصال تیوبی، تفاوت میلیمتر و اینچ و سازگاری مهره و فرول با سری بدنه بررسی میشود. در اتصال جوشی، ضخامت، پخ و هندسهٔ دو سمت نیز وارد انتخاب میشوند.
برای نصب روی تجهیز، پنل یا در فضای محدود، طول کلی، فاصلهٔ محورها، شعاع، فضای آچارگیری و دسترسی تعمیراتی را با نقشه مقایسه کنید. تغییر سایز یا افزودن تبدیل ممکن است آرایش و افت فشار را عوض کند. چنین تغییری باید در بررسی فنی ثبت شود، نه اینکه صرفاً برای جاافتادن قطعه در محل اجرا شود.
این گروه میتواند بر اساس مدل انتخابی در مدارهای فرایندی، خدماتی، کنترل یا نمونهگیری بررسی شود. نام صنعتی مانند نفت، گاز، پتروشیمی، نیروگاه یا شیمیایی بهتنهایی شرایط سرویس را مشخص نمیکند؛ ترکیب سیال، دما، فشار و نقش واقعی قطعه در همان مدار باید معلوم باشد.
برای تماس مستقیم با محصول غذایی، دارویی یا مسیر با خلوص بالا، الزامات تمیزی، کیفیت سطح، قابلیت شستوشو و طراحی اتصال جداگانه بررسی میشوند. صرفاً استنلس استیل بودن یک قطعهٔ صنعتی به معنی بهداشتیبودن یا تأیید برای همهٔ این کاربردها نیست. در سرویس گاز، بخار یا مادهٔ خطرناک نیز تأیید مناسببودن همان مدل لازم است.
| مرجع یا مدرک | نقش در بررسی سفارش |
|---|---|
| نقشه و استاندارد اختصاصی محصول | مرجع ساخت، جنس، ابعاد و روش آزمون از مدارک همان محصول گرفته شود. |
| مشخصات اتصال به خط | جزئیات رزوه، فلنج، جوش یا شلنگ با اجزای مقابل تطبیق داده شود. |
نام استاندارد، بیان حوزهٔ بررسی است و به معنی گواهی انطباق تمام مدلهای این صفحه نیست. نسخه و الزامات الزامآور باید در سفارش مشخص شوند و مدرک همان کالای تحویلی با آنها تطبیق داده شود. برای محصول سفارشی، نقشه و مشخصات تأییدشده بخش تکمیلکنندهٔ درخواست هستند.
ابزار مناسب را روی محل مجاز آچارگیری قرار دهید. رزوه نباید آسیبدیده باشد و مادهٔ آببند باید با سیال و شرایط کار سازگار باشد.
پیش از کار، شرایط ایزولاسیون، تخلیهٔ فشار و دما با دستور کار محل تأیید شود. قطعهای که برای تعمیر باز میشود ممکن است هنوز سیال یا فشار محبوس داشته باشد. روش اجرایی باید متناسب با نوع ماده و شرایط واقعی سیستم باشد؛ این راهنما جایگزین دستور نصب اختصاصی یا روش مصوب بهرهبرداری نیست.
در اتصال جوشی، روش جوشکاری، صلاحیت مجری، مصرفی جوش و بازرسی مطابق مشخصات پروژه تعیین میشوند. در اتصال رزوهای، نوع رزوه و آببند سازگار بررسی میشود. در فلنجها، وضعیت گسکت و روش سفتکردن پیچها مهم است. یک روش واحد برای این سه نوع اتصال قابل تعمیم نیست.
پس از مونتاژ، تمیزی مسیر، وضعیت تکیهگاهها و روش کنترل نشتی مطابق برنامهٔ راهاندازی بررسی شود. در استنلس استیل، ابزار و مواد تمیزکاری نباید آلودگی نامتناسب ایجاد کنند. تمیزکاری، اسیدشویی یا پسیواسیون فقط در صورت نیاز و با روش مناسب همان قطعه و مجموعه انجام میشود.
بازرسی تحویل از تطبیق نام، تعداد، کد و علائم شروع میشود و سپس ابعاد اتصال، وضعیت سطوح و مدارک بررسی میشوند. آسیب رزوه، تغییر شکل سوکت، صدمهٔ سطح فلنج، آلودگی داخلی یا نقص قطعات آببندی باید پیش از نصب مشخص شود. بستهبندی سالم بهتنهایی انطباق فنی تمام ویژگیهای سفارش را اثبات نمیکند.
گواهی متریال یا MTC، وقتی در سفارش الزام شده باشد، باید به محموله و شناسهٔ قابل ردیابی آن مربوط باشد. نام گرید، نتایج و شناسههای مدرک با علائم کالا بررسی میشوند. PMI برای بررسی ترکیب آلیاژی بر اساس روش آزمون به کار میرود؛ قابلیت روش برای تشخیص عناصر و گرید موردنظر باید متناسب با هدف بازرسی باشد.
گزارش متریال، گزارش آزمون فشار و تأییدیهٔ کاربرد، مدارک یکسانی نیستند. داشتن یکی از آنها جای دیگری را نمیگیرد. نوع آزمون، دامنه، معیار پذیرش و نیاز به حضور بازرس باید در مشخصات سفارش تعیین شود. برای سفارش حساس، برنامهٔ بازرسی و مدارک قابل تحویل را پیش از نهاییشدن سفارش توافق کنید.
پیش از مقایسهٔ هزینه، شرح دو پیشنهاد باید از نظر نوع کالا، سایز، متریال، اتصال و مدارک یکسان شود. هزینه کمتر برای قطعهای با گرید، آببند یا استاندارد متفاوت، مقایسهٔ مستقیم همان سفارش نیست. تعداد، شرایط بستهبندی، مدارک همراه و محل تحویل نیز در نتیجهٔ استعلام اثر دارند.
اگر سفارش جایگزینی قطعهٔ موجود است، تصویر خوانای پلاک و علائم، کد مدل، نقشه یا ابعاد اندازهگیریشده را همراه درخواست بفرستید. عکس کلی برای تشخیص قطعی سایز، گرید یا فشار کافی نیست. در صورت نیاز به معادل، ویژگیهای الزامی و موارد قابل تغییر باید پیش از پیشنهاد جایگزین روشن باشند.
موجودی و زمان تأمین هر ترکیب مدل و سایز جداگانه بررسی میشود. ذکر یک خانواده یا برند در سایت به معنی موجودبودن تمام اندازهها یا داشتن همهٔ تأییدیهها نیست. در درخواست پروژهای، نسخهٔ استاندارد موردنیاز و مدارکی مانند گواهی متریال یا گزارش آزمون را از ابتدا مشخص کنید.
| مشخصهٔ سفارش | نحوهٔ تعیین |
|---|---|
| نام کالا | سردنده استنلس استیل رده 40 |
| شکل نیپل | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| طول | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| سایز و اتصال هر دو سر | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| ضخامت | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| گرید | مطابق نقشه یا مشخصات تأییدشدهٔ درخواست |
| شرایط سرویس | سیال، فشار و دمای طراحی، شرایط نصب و الزامات بهرهبرداری |
| تعداد و مدارک | تعداد هر قلم، مدارک الزامی و محل تحویل |
شرح درخواست را بر اساس همین جدول کامل کنید. برای بررسی فنی و دریافت پیشنهاد از پترو صنعت پارس پاسارگاد، اطلاعات ناقص را پیش از مقایسهٔ نهایی تکمیل کنید؛ مقدار سایز، ظرفیت یا فشار از روی یک نمونهٔ فرضی برای سفارش واقعی انتخاب نمیشود.
خیر. نوع نیپل، طول کلی، طول رزوه، سایز هر سر و ضخامت بدنه را بررسی کنید. نیپل ششگوش، لولهای و تبدیلی از نظر محل آچارگیری و ابعاد یکسان نیستند.
سردنده با یک سمت جوشی و یک سمت رزوهای، با نیپل دو سر رزوه تفاوت دارد. در نیپل تبدیلی نیز دو سایز و جهت نصب باید روشن باشند.
عکس برای تشخیص اولیهٔ شکل مفید است، اما گرید، حدود کار و جزئیات ابعاد باید با علائم، کد مدل و مدارک مربوط تأیید شوند.
کد و مشخصات قطعهٔ قبلی، نقشه یا ابعاد، شرایط سیال و الزامات اتصال را اعلام کنید. معادل باید بر اساس ویژگیهای الزامآور بررسی شود، نه صرفاً شباهت ظاهری.
مدارک متریال، آزمون و تأییدیهٔ کاربرد را جداگانه مشخص کنید. نوع و دامنهٔ هر مدرک باید به همین مدل و محموله مربوط باشد.
شکل نیپل؛ طول؛ سایز و اتصال هر دو سر؛ ضخامت؛ گرید؛ سیال، فشار و دمای طراحی، تعداد و مدارک موردنیاز را نیز اعلام کنید.
قطعهای لولهای با یک یا دو سر رزوه برای اتصال تجهیزات و Fittingهای رزوهای.
Pipe Nipple یا Threaded Nipple.
رده ضخامت بخش Pipe.
خیر.
به شرایط خوردگی و نوع سیال بستگی دارد.
316L Carbon پایینتری دارد.
رزوه مخروطی رایج در پایپینگ صنعتی.
خیر.
سردنده معمولاً ساختار لولهای و Length متنوع دارد؛ مغزی معمولاً کوتاهتر و فشردهتر است.
اتصال نری با قسمت ششگوش برای آچارگیری.
در صورت تطابق Material، Thread و Specification بله.
بله، یکی از کاربردهای رایج آن است.
با Grade مناسب و بررسی Compatibility بله.
بله، بهطور مستقیم.
Material Test Certificate.
Positive Material Identification.
براساس Size، Length، Grade، Schedule، Thread Type، Construction و Quantity.
سردنده استنلس استیل رده 40 یک اتصال رزوهای کاربردی برای اتصال Valve، Gauge، Instrument، Fitting و تجهیزات مختلف در سیستمهای پایپینگ صنعتی است.
مهمترین پارامترهای انتخاب آن فقط Size نیستند؛ گرید متریال، Length، SCH 40، نوع رزوه، تعداد سر رزوه و Construction نیز باید دقیق مشخص شوند.
گریدهای 304 و 316 هر دو کاربرد صنعتی گسترده دارند، اما 316 در بسیاری از محیطهای خورنده مقاومت بیشتری ارائه میدهد. در مقابل 304 برای سرویسهای عمومی میتواند گزینه اقتصادیتری باشد.
در سیستمهای Threaded، کیفیت رزوه اهمیت زیادی دارد. Thread Engagement، Alignment، Sealant مناسب و جلوگیری از Over-Tightening نقش مستقیمی در کاهش نشتی و افزایش عمر اتصال دارند.
هزینه سردنده استنلس استیل رده 40 نیز براساس سایز، طول، گرید، نوع رزوه، وزن، کیفیت ساخت، برند و مقدار سفارش تعیین میشود.
برای سفارش پروژهای بهتر است مشخصات سفارش به شکل کامل شامل Size + Length + Material + SCH 40 + Thread Type + Quantity اعلام شود تا محصول دقیقاً با نیاز خط پایپینگ مطابقت داشته باشد.
دستهبندی این محصول: اتصالات جوشی استنلس استیل رده 40
برای دریافت لیست قیمت متناسب با سفارش، سایزها و تعداد موردنیاز را مشخص کنید.
کارشناسان پترو صنعت پارس پاسارگاد آمادهاند با بررسی مشخصات فنی و شرایط کاری پروژه، شما را در انتخاب سردنده استنلس استیل رده 40 متناسب با نیازتان همراهی کنند. برای انتخاب دقیق، اطلاعاتی مانند کاربرد، سایز، متریال، فشار و دمای کاری، نوع اتصال و مدارک موردنیاز را با کارشناسان ما در میان بگذارید تا گزینههای قابل تأمین بر اساس درخواست شما بررسی شوند.
برای استعلام هزینه روز، بررسی موجودی، دریافت مشاورهٔ تخصصی و ثبت سفارش، مشخصات کالا و تعداد موردنیاز را برای تیم فروش پترو صنعت پارس پاسارگاد ارسال کنید. با مشاوران شرکت تماس بگیرید.
برای خرید این محصول، نام کامل یا کد کالا، مشخصات فنی و تعداد موردنیاز را در فرم درخواست درج کنید تا انتخاب پیشنهادی با نیاز پروژه تطبیق داده شود.
برای بررسی قیمت، مشخصات و مقدار سفارش را همراه با مدارک درخواستی اعلام کنید؛ مقایسه پیشنهادها باید با شرایط فنی، اقلام همراه و محل تحویل یکسان انجام شود.
امکان تأمین و زمان تحویل هر مدل پس از بررسی درخواست مشخص میشود. پیش از نهاییکردن سفارش، موجودی، برند پیشنهادی و شرایط ارسال را با کارشناسان پترو صنعت پارس پاسارگاد هماهنگ کنید.
برای اطلاع از شرایط فروش و هماهنگی صدور پیشنهاد، اطلاعات پروژه و شیوهٔ تحویل موردنظر را با کارشناسان شرکت در میان بگذارید؛ مشخصات سفارش باید در پیشنهاد نهایی روشن باشد.
برای دریافت لیست قیمت متناسب با درخواست، سایز یا مدل و تعداد هر ردیف را جداگانه در فرم وارد کنید تا اقلام قابل ارائه بررسی شوند. با مشاوران شرکت تماس بگیرید.
موجودی کامل تحویل فوری از انبار تهران
 موجودی کامل تحویل فوری از انبار تهران
 موجودی کامل تحویل فوری از انبار تهران
 موجودی کامل تحویل فوری از انبار تهران

